Качественный Производитель: RPTFE пруток точных диаметров
2026-08-06
- Почему точность диаметра RPTFE прутка критична для промышленного оборудования
- Технические параметры и выбор наполнителя для RPTFE прутков
- Сравнение методов производства: Экструзия против Литья под давлением
- Контроль качества и соответствие международным стандартам
- Логистика и хранение: как сохранить геометрию прутка
- Часто задаваемые вопросы
Почему точность диаметра RPTFE прутка критична для промышленного оборудования
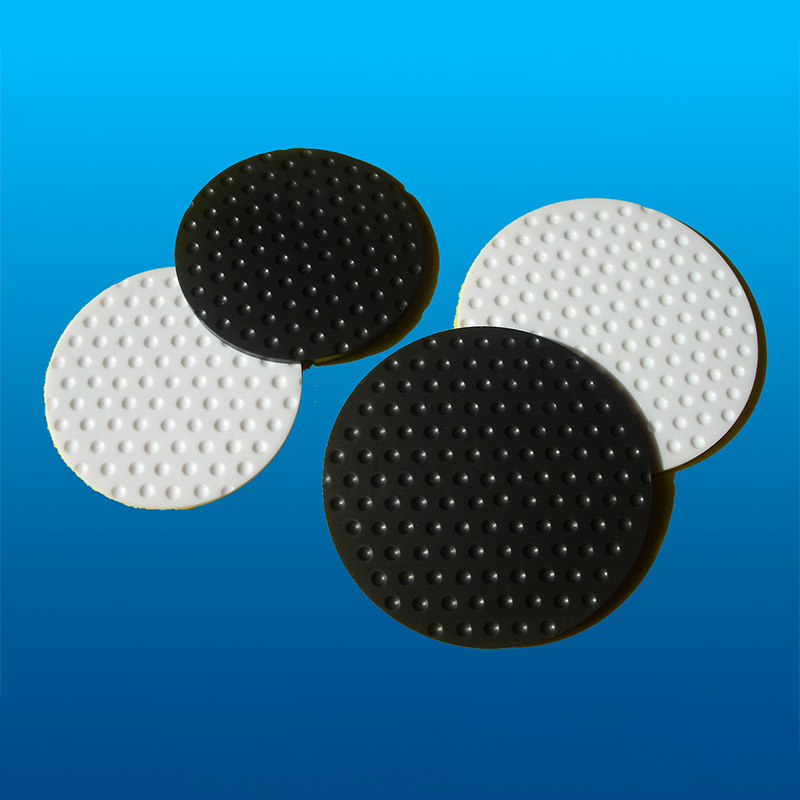
В современной промышленности допуски становятся все строже. Когда речь заходит о Листы из RPTFE и прутках из модифицированного политетрафторэтилена, отклонение в доли миллиметра может привести к отказу всей уплотнительной системы. Мы часто сталкиваемся с ситуацией, когда закупщики выбирают материал исключительно по цене, игнорируя геометрию. Результат предсказуем: утечки, простои и дорогостоящий ремонт.
RPTFE (модифицированный PTFE) отличается от стандартного фторопласта добавлением наполнителей: стекловолокна, графита, бронзы или дисульфида молибдена. Эти добавки повышают износостойкость и снижают холодную текучесть материала. Однако именно наполнители усложняют процесс экструзии. Неравномерное распределение частиц приводит к овальности прутка или изменению диаметра по длине. Для станкостроения и химической аппаратуры это недопустимо.
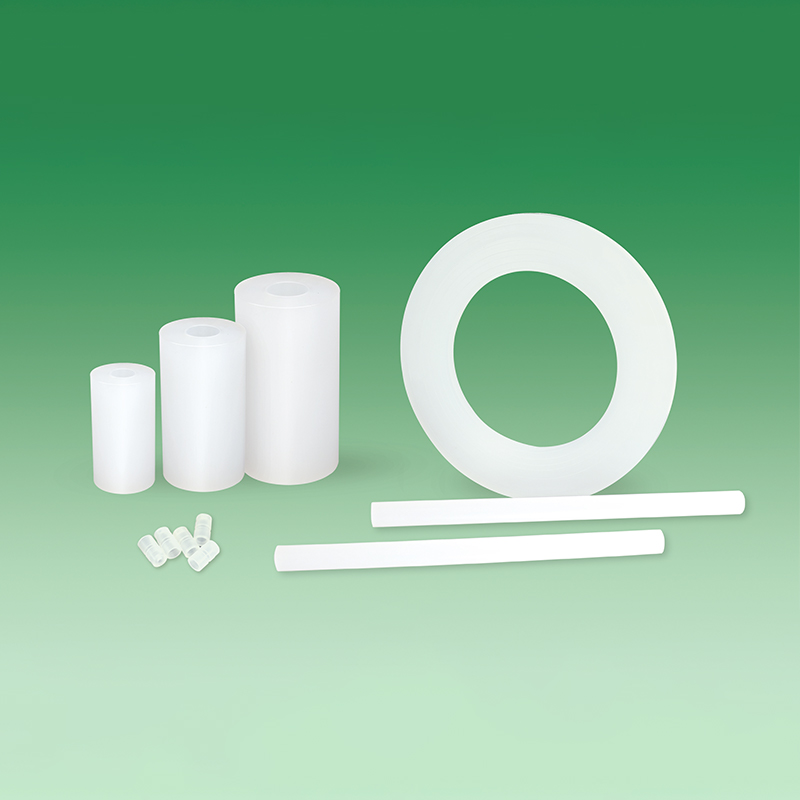
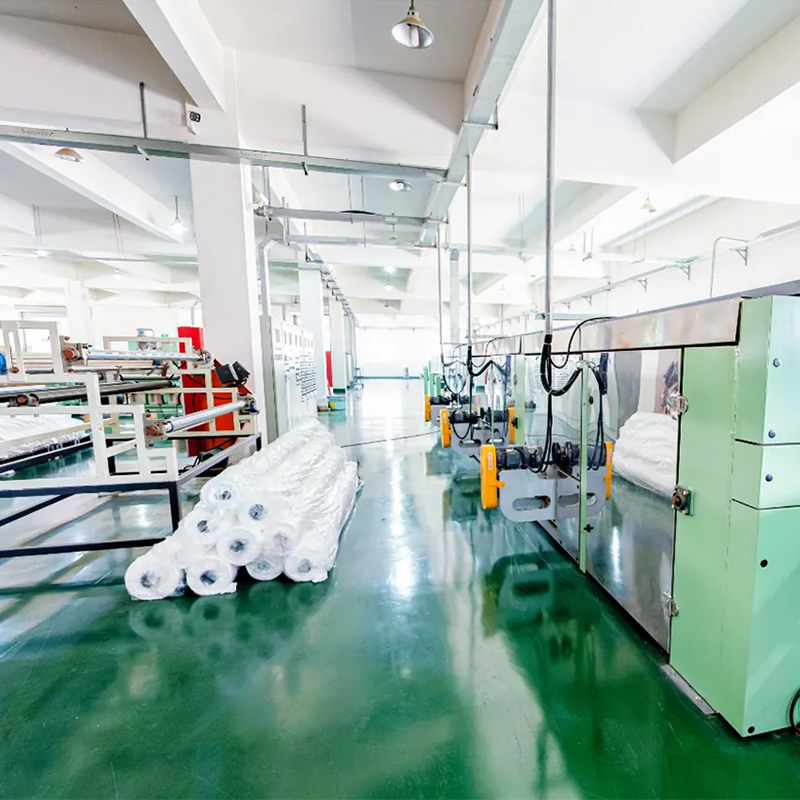
ООО Чжэцзян Цзясян Фторопласт решает эту проблему за счет контроля реологии расплава на этапе производства. Наши прутки сохраняют заданный диаметр с точностью до ±0.1 мм даже при больших длинах. Это позволяет механикам избегать дополнительной черновой обработки, экономя до 30% времени на изготовление деталей. Если вы работаете с агрессивными средами, где важна герметичность, точная геометрия — это не просто удобство, а вопрос безопасности.
Технические параметры и выбор наполнителя для RPTFE прутков
Выбор правильного типа RPTFE зависит от условий эксплуатации. Не существует универсального материала, который одинаково хорошо работал бы в высокоскоростных подшипниках и в статических уплотнениях под высоким давлением. Ниже мы разберем основные типы наполнителей и их влияние на физические свойства прутка.
- Стекловолокно (15-25%): Повышает жесткость и сопротивление деформации под нагрузкой. Идеально для конструкционных элементов, таких как направляющие и втулки. Коэффициент теплового расширения снижается почти вдвое по сравнению с чистым PTFE.
- Графит (10-15%): Улучшает теплопроводность и снижает коэффициент трения. Графитовый RPTFE лучше отводит тепло от зоны контакта, что предотвращает термическое разрушение уплотнения. Рекомендуется для применений с ограниченным доступом смазки.
- Бронза (40-60%): Максимальная прочность на сжатие и теплопроводность. Бронзово-наполненные прутки выдерживают экстремальные давления, но требуют обязательной смазки из-за абразивных свойств металла. Используются в тяжелых гидравлических системах.
- Дисульфид молибдена (MoS2): Обеспечивает исключительные антифрикционные свойства без смазки. Часто применяется в пищевой и фармацевтической промышленности, где загрязнение продукта смазочными материалами недопустимо.
При заказе важно указывать не только тип наполнителя, но и требуемый класс чистоты поверхности. Шероховатость прутка влияет на первоначальный приработок детали. Наши производственные линии позволяют получать поверхность с Ra ≤ 1.6 мкм без последующей шлифовки, что является стандартом для прецизионных узлов.
Сравнение методов производства: Экструзия против Литья под давлением
Многие поставщики предлагают прутки RPTFE, изготовленные разными методами. Понимание разницы между ними поможет избежать ошибок при проектировании узлов. Экструзия подходит для длинномерных изделий постоянного сечения, тогда как литье под давлением позволяет создавать сложные профили, но ограничено по длине.
| Параметр | Экструзия (RPTFE пруток) | Литье под давлением | Механическая обработка из листа |
|---|---|---|---|
| Точность диаметра | Высокая (±0.1 мм) | Средняя (зависит от усадки) | Зависит от станка (±0.05 мм) |
| Внутренние напряжения | Низкие (при правильном охлаждении) | Высокие (риск коробления) | Отсутствуют (если сняты правильно) |
| Максимальная длина | До 3-5 метров | Ограничена размером формы | Ограничена размером заготовки |
| Стоимость при малых тиражах | Низкая | Высокая (стоимость формы) | Средняя (потери материала) |
| Структурная однородность | Высокая (ориентация волокон) | Средняя (возможны поры) | Высокая |
Для большинства промышленных задач экструдированный пруток является оптимальным выбором. Он обладает лучшей структурной целостностью. Волокна наполнителя ориентируются вдоль оси прутка, что повышает его прочность на разрыв и изгиб именно в направлении рабочей нагрузки. Литьевые изделия могут иметь случайную ориентацию волокон, что создает слабые зоны.
В нашей практике был случай, когда клиент использовал литые втулки вместо экструдированных прутков в насосе для перекачки серной кислоты. Через три месяца работы втулки деформировались из-за неравномерного внутреннего напряжения, возникшего при литье. Замена на точеные детали из экструдированного прутка RPTFE решила проблему полностью. Этот опыт показывает, что технология производства так же важна, как и сам материал.
Контроль качества и соответствие международным стандартам
Покупая промышленные компоненты, вы покупаете уверенность в их работе. Сертификация ISO 9001 является базовым требованием, но для фторопластовых изделий этого недостаточно. Важно наличие протоколов испытаний конкретных партий. Мы тестируем каждую партию прутков на плотность, твердость по Шору и предел прочности при растяжении.
Особое внимание уделяется отсутствию внутренних дефектов. Использование ультразвукового контроля позволяет выявить скрытые полости или расслоения, которые не видны на поверхности. Такие дефекты становятся очагами разрушения под циклическими нагрузками. Для ответственных применений в аэрокосмической отрасли мы предоставляем полные сертификаты материала с указанием номера плавки сырья.
Также важно учитывать стандарты пожарной безопасности и гигиенические нормы. RPTFE инертен и не поддерживает горение, что делает его безопасным для использования в закрытых помещениях и на объектах с повышенными требованиями к пожаробезопасности. Для пищевой промышленности материал должен соответствовать стандартам FDA или EU 10/2011. Наши Листы из RPTFE и прутки проходят регулярный аудит на соответствие этим нормам.
Логистика и хранение: как сохранить геометрию прутка
Даже идеально изготовленный пруток можно испортить неправильным хранением или транспортировкой. PTFE — материал с высокой ползучестью. Длительное хранение в изогнутом состоянии или под весом других грузов приводит к необратимой деформации. Это особенно критично для тонких прутков диаметром менее 20 мм.
Мы упаковываем прутки в жесткие картонные тубы или деревянные ящики с фиксаторами. Это исключает возможность изгиба при перевозке морем или автотранспортом. При получении груза рекомендуется сразу проверить прямолинейность изделий. Если пруток имеет видимую дугу, его нельзя использовать для изготовления прецизионных уплотнений без предварительного термоформования, что экономически нецелесообразно.
Хранить RPTFE следует в горизонтальном положении на ровных стеллажах. Избегайте попадания прямых солнечных лучей, хотя PTFE устойчив к УФ-излучению, длительное воздействие может изменить цвет поверхностного слоя, что иногда ошибочно принимается за деградацию материала. Температура хранения должна быть в диапазоне от -10°C до +30°C. Резкие перепады температур вызывают термические напряжения.
Часто задаваемые вопросы
Какой минимальный заказ (MOQ) на прутки RPTFE?
Для стандартных диаметров (от 5 до 100 мм) минимальный заказ составляет 50 кг. Это обусловлено настройкой экструзионного оборудования. Для нестандартных диаметров или специальных наполнителей MOQ может быть увеличен до 100-200 кг. Мы всегда стараемся гибко подходить к запросам клиентов и можем объединять разные размеры в одну партию для достижения минимального веса.
Можно ли использовать RPTFE пруток при температурах выше 260°C?
Нет. Рабочий диапазон PTFE и его модификаций составляет от -200°C до +260°C. Превышение этой температуры приводит к началу термической деградации полимера и выделению токсичных газов. Для температур выше 260°C следует рассмотреть перфторэластомеры (FFKM) или другие высокотемпературные пластики, такие как PEEK, хотя они имеют другие характеристики трения.
Как отличить качественный RPTFE от дешевого аналога?
Визуально это сделать сложно, но есть несколько признаков. Качественный пруток имеет однородный цвет без пятен и пузырей. Поверхность должна быть гладкой, без продольных рисок. Плотность материала должна соответствовать заявленной в паспорте (обычно 2.1-2.3 г/см³ для наполненных типов). Самый надежный способ — запросить образец и провести тест на износ или химическую стойкость в ваших условиях.
Какие сроки поставки в Россию и страны СНГ?
Стандартный срок производства составляет 15-20 рабочих дней. Доставка автомобильным транспортом занимает еще 10-15 дней, железнодорожным — 20-25 дней. Мы работаем с проверенными логистическими партнерами и обеспечиваем полное таможенное сопровождение. Для срочных заказов возможно использование авиадоставки небольших партий образцов.
Выбор поставщика фторопластовых изделий требует тщательного анализа не только цены, но и технологических возможностей производителя. ООО Чжэцзян Цзясян Фторопласт сочетает в себе передовые технологии экструзии, строгий контроль качества и понимание потребностей российского рынка. Наши Листы из RPTFE и прецизионные прутки уже помогли многим предприятиям оптимизировать производство и снизить затраты на обслуживание оборудования.
Не рискуйте надежностью вашего оборудования. Получите техническую консультацию и расчет стоимости для вашего проекта уже сегодня. Мы готовы предоставить образцы для тестирования и подтвердить наши слова реальными результатами.