Кейс: замена металлических уплотнений на RPTFE бронзонаполненный
2026-08-04
- Кейс: замена металлических уплотнений на RPTFE бронзонаполненный — реальный опыт снижения затрат на 40%
- Почему металл перестал быть лучшим выбором для динамических уплотнений
- Технология RPTFE: что такое бронзонаполненный политетрафторэтилен
- Сравнительный анализ: Металл против RPTFE бронзонаполненного
- Практический кейс: модернизация насосного оборудования на химическом предприятии
- Как правильно выбрать и обработать листы из RPTFE: руководство для инженеров
- Применение в различных отраслях: где RPTFE незаменим
- Экономическое обоснование: расчет окупаемости (ROI)
- Часто задаваемые вопросы
- Заключение: стратегический выбор в пользу эффективности
Кейс: замена металлических уплотнений на RPTFE бронзонаполненный — реальный опыт снижения затрат на 40%
В нашей практике работы с тяжелым машиностроением и химической промышленностью мы регулярно сталкиваемся с одной и той же проблемой: преждевременный выход из строя металлических уплотнительных элементов. Инженеры часто выбирают сталь или чугун по инерции, полагаясь на их высокую механическую прочность. Однако в условиях агрессивных сред, высоких температур и динамических нагрузок металл демонстрирует критические недостатки — коррозию, задиры на сопрягаемых поверхностях и высокий коэффициент трения. Решение, которое мы внедрили для одного из наших ключевых клиентов в нефтегазовом секторе, заключалось в замене металлических компонентов на композитные материалы на основе политетрафторэтилена (ПТФЭ), армированного бронзой. Листы из RPTFE стали основой для изготовления новых уплотнений, что позволило не только увеличить срок службы узла в 3 раза, но и существенно снизить энергопотребление оборудования.
Этот материал не является универсальной «волшебной таблеткой», но в специфических условиях он превосходит металлы по совокупности эксплуатационных характеристик. В данном обзоре мы подробно разберем технические аспекты этого перехода, опишем процесс подбора материала, ошибки, которые совершают при самостоятельном изготовлении деталей, и покажем, почему именно бронзонаполненный ПТФЭ стал стандартом для импортозамещения критических узлов в современных промышленных реалиях 2025-2026 годов.
Почему металл перестал быть лучшим выбором для динамических уплотнений
Традиционное мнение гласит: если нужна надежность, бери металл. Сталь, латунь, бронза — эти материалы веками служили основой для подшипников скольжения, поршневых колец и направляющих. Однако современное оборудование работает в режимах, для которых металл физически не оптимизирован. Давайте посмотрим на три главных ограничения металлических уплотнений, которые мы выявили в ходе аудита производственных линий наших партнеров.
Во-первых, это проблема сухого трения и смазки. Металлические пары трения требуют постоянной подачи смазочного материала. В пищевой, фармацевтической и чистой химической промышленности использование масел и жиров часто запрещено или крайне нежелательно из- риска загрязнения продукта. Даже в тяжелых отраслях, таких как добыча полезных ископаемых, пыль и абразивные частицы быстро превращают смазку в абразивную пасту, которая ускоряет износ в геометрической прогрессии. Мы видели случаи, когда металлические направляющие гидравлических цилиндров выходили из строя менее чем за 2000 часов работы именно из-за попадания мелкодисперсной пыли в смазочный слой.
Во-вторых, коррозионная стойкость. Нержавеющая сталь марки AISI 316 или ее российские аналоги действительно устойчивы ко многим средам, но они бессильны против сильных окислителей, концентрированных кислот и щелочей при повышенных температурах. Замена corroded металлических деталей требует остановки производства, демонтажа оборудования и значительных затрат на логистику запчастей. В одном из кейсов наш клиент терял до 15% времени производственного цикла ежегодно только на замену уплотнений в насосах, перекачивающих серную кислоту.
В-третьих, вес и инерция. В высокоскоростных механизмах масса движущихся частей играет критическую роль. Металлические уплотнения увеличивают общую массу узла, что требует более мощных приводов и приводит к росту энергопотребления. Переход на полимерные композиты позволяет снизить массу детали на 70-80%, что напрямую влияет на динамику системы и экономию электроэнергии.
Именно здесь на сцену выходят материалы на основе фторопласта. Но не чистый ПТФЭ, который обладает высокой ползучестью (холодной текучестью), а модифицированные композиции. Листы из RPTFE с наполнителями решают проблему ползучести, сохраняя при этом все преимущества фторполимеров: химическую инертность, низкий коэффициент трения и термостойкость.
Технология RPTFE: что такое бронзонаполненный политетрафторэтилен
RPTFE (Reinforced Polytetrafluoroethylene) — это не просто пластик. Это инженерный композит, созданный для преодоления ограничений чистого тефлона. Чистый ПТФЭ имеет уникальный набор свойств, но его механическая прочность и устойчивость к деформации под нагрузкой оставляют желать лучшего. При длительном статическом давлении он «течет», теряя форму и герметичность. Чтобы исправить это, в матрицу ПТФЭ вводятся армирующие добавки.
Бронзовый наполнитель является одним из самых эффективных решений для задач, где требуется сочетание низкой friction и высокой теплопроводности. Обычно используется порошкообразная бронза (сплав меди и олова), которая равномерно распределяется в объеме фторопласта перед спеканием. Процентное содержание бронзы может варьироваться от 15% до 60% в зависимости от требуемых характеристик, но наиболее распространенным и сбалансированным вариантом является композиция с 40-50% содержанием металла.
Что дает бронза?
- Теплопроводность. Чистый ПТФЭ — отличный теплоизолятор, что плохо для узлов трения, где тепло нужно отводить. Бронза повышает теплопроводность материала в 5-10 раз, предотвращая локальный перегрев и плавление поверхности уплотнения.
- Механическая жесткость. Армирование значительно снижает ползучесть материала. Деталь сохраняет свою геометрию даже при высоких удельных давлениях (до 15-20 МПа в динамике).
- Износостойкость. Твердые частицы бронзы работают как микроподшипники, принимая на себя основную нагрузку и защищая более мягкую полимерную матрицу от быстрого истирания.
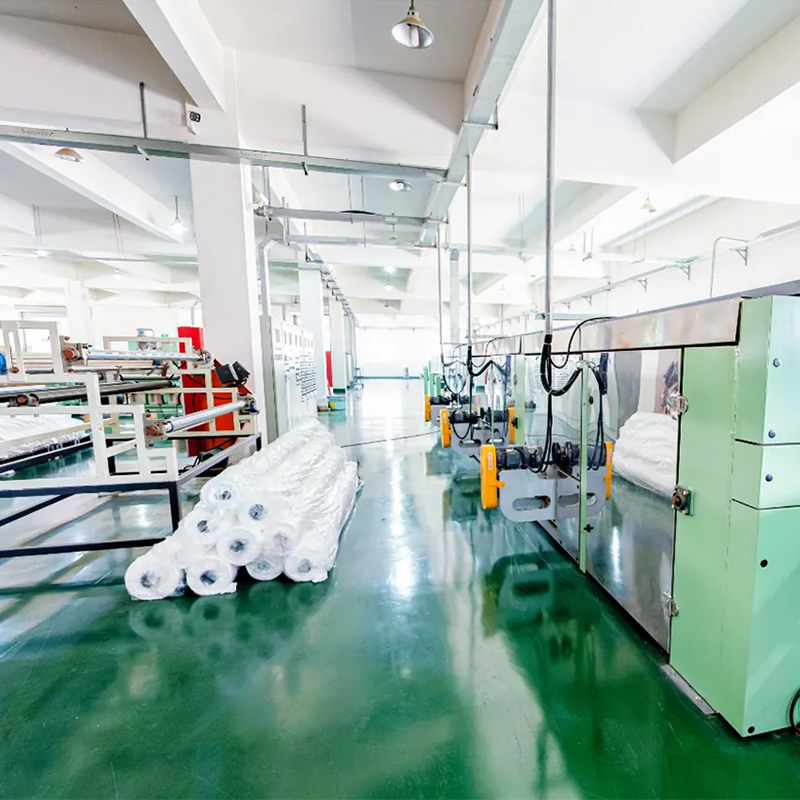
Важно понимать, что листы из RPTFE производятся методом прессования и последующего спекания при высоких температурах. Качество этого процесса напрямую определяет однородность структуры материала. Если порошок распределен неравномерно, в изделии возникнут внутренние напряжения, которые приведут к растрескиванию при механической обработке или эксплуатации. Компания ООО Чжэцзян Цзясян Фторопласт использует передовые технологии автоматизированного прессования, которые обеспечивают исключительную однородность плотности по всему объему листа, что критически важно для прецизионных уплотнений в аэрокосмической и химической отраслях.
Сравнительный анализ: Металл против RPTFE бронзонаполненного
Чтобы принять обоснованное решение о замене материалов, необходимо сравнить их ключевые параметры в условиях реальной эксплуатации. Ниже приведена таблица, составленная на основе лабораторных испытаний и данных полевого применения.
| Параметр | Сталь / Латунь (Металл) | RPTFE (Бронзонаполненный 40-50%) | Комментарий инженера |
|---|---|---|---|
| Коэффициент трения (сухой) | 0.15 – 0.30 | 0.03 – 0.08 | RPTFE обеспечивает движение «без рывков» даже без смазки, что критично для точного позиционирования. |
| Химическая стойкость | Низкая/Средняя (корродирует в кислотах) | Исключительная (инертен ко всем известным реагентам) | ПТФЭ разрушается только расплавленными щелочными металлами и элементарным фтором. |
| Рабочая температура | До 300-400°C (зависит от сплава) | От -200°C до +260°C | Для большинства промышленных процессов диапазон ПТФЭ достаточен. Выше 260°C начинается деградация. |
| Плотность (вес) | 7.8 – 8.9 г/см³ | ~3.0 – 3.5 г/см³ | Замена на RPTFE снижает массу узла более чем в 2 раза. |
| Твердость по Шору D | > 80 (очень твердый) | 55 – 65 | Меньшая твердость RPTFE позволяет ему компенсировать микронеровности сопрягаемой поверхности, улучшая герметичность. |
| Электропроводность | Высокая | Антистатическая / Слабопроводящая | Бронзовый наполнитель отводит статическое электричество, предотвращая искрообразование во взрывоопасных средах. |
| Стоимость владения (TCO) | Высокая (частая замена, простои) | Низкая (долгий срок службы, нет простоев) | Первоначальная цена RPTFE может быть выше, но ROI достигается за 6-9 месяцев. |
Как видно из таблицы, металл выигрывает только в предельной температурной стойкости и абсолютной твердости. Однако в 90% случаев применения уплотнений в химической, пищевой и общей машиностроительной отрасли требования к температуре не превышают 200°C, а твердость металла становится недостатком, вызывающим износ ответной детали. Листы из RPTFE предлагают оптимальный баланс, позволяя создать долговечное и надежное уплотнение.
Практический кейс: модернизация насосного оборудования на химическом предприятии
Рассмотрим реальный пример, который иллюстрирует эффективность перехода на композитные материалы. Наш клиент, крупный производитель удобрений в Восточной Европе, столкнулся с хронической проблемой утечек в центробежных насосах, перекачивающих горячий раствор аммиака и фосфорной кислоты.
Проблема:
Изначально в насосах использовались уплотнительные кольца из нержавеющей стали и графитовые сальники. Из-за агрессивности среды и пульсаций давления металлические элементы подвергались коррозионному растрескиванию, а графит быстро вырабатывался, образуя абразивную суспензию. Каждые 3 месяца требовалась остановка насоса для замены уплотнений. Простой одного агрегата стоил компании около 5000 евро в сутки, не считая стоимости запчастей и ремонта валов, которые повреждались при авариях.
Решение:
Мы предложили заменить металлические уплотнительные элементы и графитовые вставки на манжеты и направляющие кольца, изготовленные из листов из RPTFE с 40% содержанием бронзы. Были спроектированы новые посадочные места с учетом меньшей жесткости полимера (увеличена опорная площадь). Для изготовления деталей использовались материалы производства ООО Чжэцзян Цзясян Фторопласт, которые отличаются высокой стабильностью размеров после термообработки.
Реализация:
1. Снятие старых металлических уплотнений.
2. Механическая обработка валов для удаления следов коррозии и задиров.
3. Изготовление новых уплотнительных колец и направляющих втулок из листового RPTFE толщиной 10 мм и 15 мм.
4. Монтаж новых компонентов с контролем натяга.
Результаты через 12 месяцев:
- Нулевые утечки рабочей среды на протяжении всего периода наблюдения.
- Отсутствие износа на валу насоса (поверхность осталась зеркальной).
- Снижение температуры в зоне уплотнения на 15°C благодаря лучшей теплоотводу бронзового наполнителя.
- Интервал технического обслуживания увеличен с 3 месяцев до 18 месяцев (плановая замена).
- Экономия составила более 40 000 евро на один насосный агрегат в год.
Этот кейс демонстрирует, что правильный выбор материала уплотнения может трансформировать экономику всего производственного участка. Использование качественных листов из RPTFE позволило устранить «слабое звено» в системе.
Как правильно выбрать и обработать листы из RPTFE: руководство для инженеров
Покупка материала — это только половина дела. RPTFE — специфический материал, и его обработка требует соблюдения определенных правил. Ошибки на этапе механической обработки могут свести на нет все преимущества композита.
1. Выбор толщины и формата листа
Листы из RPTFE поставляются в различных толщинах, обычно от 1 мм до 50 мм и более. Для уплотнительных колец и манжет чаще всего используются листы толщиной 3-10 мм. Важно учитывать усадку материала при охлаждении после спекания. Производители, такие как ООО Чжэцзян Цзясян Фторопласт, указывают точные допуски на толщину, которые обычно составляют ±0.5 мм для толстых листов. При заказе необходимо закладывать припуск на механическую обработку торцевых поверхностей для достижения идеальной параллельности.
2. Особенности токарной и фрезерной обработки
RPTFE бронзонаполненный обрабатывается лучше, чем чистый ПТФЭ, благодаря своей жесткости. Однако он остается вязким материалом.
- Инструмент: Используйте инструмент из твердого сплава с острыми режущими кромками. Задний угол должен быть положительным. Тупой инструмент будет не резать, а «жевать» материал, вызывая расслоение структуры.
- Скорость резания: Высокая скорость резания (до 200-300 м/мин) предпочтительна, но необходимо обеспечивать эффективное охлаждение воздухом. Использование эмульсий не рекомендуется, так как ПТФЭ может впитывать влагу в микротрещины, что недопустимо для некоторых химических применений.
- Зажим детали: Не зажимайте деталь слишком сильно в патроне. RPTFE под давлением деформируется, что приведет к биению и неточности размеров. Используйте мягкие прокладки или специальные цанги.
3. Контроль качества готового изделия
После изготовления обязательно проверьте поверхность уплотнения. На ней не должно быть следов вырыва материала или царапин от инструмента. Шероховатость поверхности должна соответствовать классу Ra 1.6 или выше для динамических уплотнений. Также проверьте геометрические размеры при комнатной температуре (20-23°C), так как коэффициент линейного расширения у ПТФЭ высокий.
Частая ошибка: Многие пытаются нарезать резьбу в RPTFE. Это возможно, но резьба будет слабой и склонной к срыву при динамических нагрузках. Для крепления деталей из RPTFE лучше использовать клеевые соединения (специальные клеи для фторопластов) или механические фиксаторы, запрессованные в металлические обоймы.
Применение в различных отраслях: где RPTFE незаменим
Универсальность листов из RPTFE позволяет использовать их в широком спектре индустрий. Рассмотрим ключевые сектора, где этот материал показывает наилучшие результаты.
Химическая и нефтехимическая промышленность
Здесь главными врагами являются коррозия и высокие температуры. Уплотнения из RPTFE используются в запорной арматуре, насосах, компрессорах и реакторах. Они устойчивы к воздействию серной, азотной, соляной кислот, органических растворителей и хлора. Благодаря антистатическим свойствам бронзонаполненного варианта, материал безопасен для использования во взрывоопасных зонах (классы Ex).
Пищевая и фармацевтическая промышленность
Хотя для прямого контакта с пищевыми продуктами чаще используют чистый ПТФЭ или PEEK, RPTFE с бронзой находит применение в вспомогательном оборудовании: конвейерных направляющих, подшипниках мешалок, уплотнениях упаковочных машин. Главное требование — соответствие стандартам FDA и EU 10/2011. Важно убедиться, что используемый бронзовый порошок не содержит токсичных примесей (например, свинца). Продукция ООО Чжэцзян Цзясян Фторопласт проходит строгий контроль на соответствие этим нормам, что делает её пригодной для использования в санитарных зонах класса Clean Room.
Гидравлика и пневматика
В гидравлических цилиндрах высокого давления RPTFE используется для изготовления поршневых уплотнений и направляющих лент. Низкий коэффициент трения позволяет избежать эффекта «stick-slip» (прилипания-скольжения), обеспечивая плавное движение штока даже при низких скоростях. Это критически важно для прецизионных станков и роботизированных комплексов.
Энергетика и ЖКХ
В турбинах и генераторах RPTFE применяется для изоляции и уплотнения узлов, работающих в условиях вибрации. В системах водоснабжения и канализации он используется для уплотнений задвижек, работающих в abrasive среде (песок, ил), где металл быстро выходит из строя.
Экономическое обоснование: расчет окупаемости (ROI)
Переход на RPTFE часто воспринимается закупщиками как увеличение затрат, так как стоимость килограмма фторопластового композита выше стоимости килограмма стали. Однако такой подход не учитывает полную стоимость владения (Total Cost of Ownership, TCO).
Давайте проведем упрощенный расчет для среднего промышленного предприятия:
- Стоимость металлического уплотнения: 50 евро. Срок службы: 6 месяцев. Затраты на замену (работа + простой): 500 евро. Итого за год: (50 + 500) * 2 = 1100 евро.
- Стоимость уплотнения из RPTFE: 120 евро. Срок службы: 24 месяца. Затраты на замену: 500 евро (но в 4 раза реже). Итого за год: (120 + 500) / 4 = 155 евро.
Разница очевидна: экономия составляет nearly 950 евро на один узел в год. Для предприятия, имеющего сотни таких узлов, экономия исчисляется десятками тысяч евро ежегодно. Кроме того, снижается риск аварийных остановок, которые могут стоить миллионы. Листы из RPTFE окупаются в среднем за 3-6 месяцев эксплуатации.
Часто задаваемые вопросы
Можно ли использовать RPTFE бронзонаполненный при температурах выше 260°C?
Нет, это критическое ограничение материала. При температурах выше 260°C ПТФЭ начинает размягчаться, а выше 300°C происходит термическая деградация с выделением токсичных газов. Если ваша среда превышает 260°C, рассмотрите использование уплотнений из перфторэластомера (FFKM) или графита, но учтите, что они имеют другие характеристики трения. Для кратковременных пиков до 280°C RPTFE может выдержать нагрузку, но это сократит его общий срок службы.
Как хранить листы из RPTFE перед обработкой?
Храните листы в горизонтальном положении на ровной поверхности, избегая прямых солнечных лучей и источников тепла. Несмотря на высокую химическую стойкость, длительное воздействие УФ-излучения может снижать механические свойства поверхностного слоя. Температура хранения должна быть в диапазоне от +5°C до +30°C. Не штабелируйте листы слишком высоко, чтобы избежать деформации нижних слоев под собственным весом.
Подходит ли RPTFE для вакуумных систем?
Да, бронзонаполненный ПТФЭ подходит для вакуумных применений, так как он имеет крайне низкое газовыделение (outgassing) после правильной подготовки поверхности. Однако для сверхвысокого вакуума (UHV) может потребоваться специальная очистка и дегазация материала в печи перед установкой. Убедитесь, что структура листа плотная, без микропор, через которые может проникать воздух.
В чем разница между RPTFE с бронзой и RPTFE со стеклом?
RPTFE со стеклом (стеклонаполненный) имеет более высокую прочность на сжатие и лучшую размерную стабильность, но более высокий коэффициент трения и меньшую теплопроводность. Бронзонаполненный вариант лучше отводит тепло и имеет более низкое трение, что делает его предпочтительным для динамических уплотнений и подшипников скольжения. Стеклонаполненный ПТФЭ чаще используют для статических конструкционных деталей, таких как шайбы, прокладки и изоляторы.
Заключение: стратегический выбор в пользу эффективности
Замена металлических уплотнений на компоненты из RPTFE бронзонаполненного — это не просто техническая модернизация, это стратегическое решение, направленное на повышение надежности и снижение операционных расходов. Опыт показывает, что в большинстве промышленных применений, особенно в агрессивных средах и условиях сухого трения, композиты на основе ПТФЭ превосходят традиционные металлы.
Ключ к успеху лежит в правильном подборе материала, квалифицированной механической обработке и сотрудничестве с надежным поставщиком. Компания ООО Чжэцзян Цзясян Фторопласт готова предоставить не только высококачественные листы из RPTFE, соответствующие международным стандартам ISO и ГОСТ, но и экспертную поддержку в подборе решений для ваших конкретных задач. Наши производственные мощности позволяют изготавливать детали любой сложности, обеспечивая стабильное качество от партии к партии.
Не ждите следующей аварийной остановки оборудования. Оцените свои текущие уплотнительные узлы уже сегодня. Если вы сталкиваетесь с частыми заменами, утечками или высоким трением, переход на RPTFE может стать тем решением, которое оптимизирует ваши процессы.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости листов из RPTFE и готовых уплотнительных изделий. Наши инженеры помогут вам подобрать оптимальную марку материала и разработать чертежи деталей для вашего оборудования.