Методы сварки и склейки деталей из модифицированного фторопласта
2026-08-17
- Сварка и склейка деталей из модифицированного фторопласта: практическое руководство для инженеров
- Физико-химические особенности RPTFE и проблемы адгезии
- Методы сварки RPTFE: технологии и параметры процесса
- Технологии склейки RPTFE: активация поверхности и выбор клея
- Пошаговая инструкция по подготовке и соединению деталей
- Типичные ошибки и способы их предотвращения
- Применение соединенных конструкций из RPTFE в промышленности
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Сварка и склейка деталей из модифицированного фторопласта: практическое руководство для инженеров
Модифицированный политетрафторэтилен (RPTFE) представляет собой уникальный инженерный материал, сочетающий химическую инертность стандартного ПТФЭ с улучшенными механическими свойствами. Ключевой вызов при работе с этим материалом заключается в его соединении. Традиционные методы адгезии часто оказываются неэффективными из-за крайне низкой поверхностной энергии фторполимеров. В нашей практике мы неоднократно сталкивались с ситуациями, когда неправильный выбор метода соединения приводил к разгерметизации узлов в агрессивных средах уже через несколько месяцев эксплуатации. Листы из RPTFE требуют особого подхода: либо высокотемпературной сварки, обеспечивающей монолитность шва, либо сложной химической активации поверхности перед склейкой.
Выбор между сваркой и склейкой не является вопросом предпочтения — это вопрос технических требований конкретного узла. Сварка обеспечивает герметичность и прочность, сопоставимую с основным материалом, но требует дорогостоящего оборудования и высокой квалификации оператора. Склейка, в свою очередь, позволяет соединять разнородные материалы и сложные геометрические формы, но создает потенциальное слабое место в конструкции, чувствительное к температурным перепадам и вибрациям. Понимание этих компромиссов критически важно для проектировщиков химического оборудования и производителей уплотнительных систем.
Физико-химические особенности RPTFE и проблемы адгезии
Чтобы успешно соединить детали из модифицированного фторопласта, необходимо понимать, почему этот материал так трудно поддается обработке. Стандартный ПТФЭ имеет поверхностную энергию около 18-20 мДж/м², что делает его одним из самых “несклеиваемых” материалов в мире. Модификация, обычно заключающаяся во введении наполнителей (стекловолокно, графит, бронза) или изменении структуры полимера, немного улучшает механические характеристики, но не решает фундаментальную проблему адгезии.
Молекулярная цепь фторопласта состоит из атомов углерода, плотно окруженных атомами фтора. Эта “фторная оболочка” создает мощный электростатический барьер, отталкивающий клеи, краски и другие полимеры. При попытке склеить листы из RPTFE без предварительной подготовки клей просто не смачивает поверхность, оставаясь на ней в виде капель, которые легко удаляются механическим воздействием.
В компании ООО Чжэцзян Цзясян Фторопласт мы проводим регулярные лабораторные тесты адгезии различных марок фторопластов. Наши данные показывают, что даже небольшие отклонения в составе модификаторов могут изменить температуру плавления материала на 5-10°C, что критично для процесса сварки. Например, добавление стекловолокна повышает жесткость листа, но снижает его теплопроводность, требуя более длительного времени нагрева при сварке для достижения равномерного проплавления.
Еще один важный аспект — кристалличность материала. RPTFE имеет высокую степень кристалличности, которая меняется при нагреве и охлаждении. Быстрое охлаждение после сварки приводит к образованию крупных кристаллов, делающих шов хрупким. Медленное охлаждение, напротив, способствует формированию мелкокристаллической структуры, обеспечивающей лучшую ударную вязкость. Это тот нюанс, который часто упускают новички, фокусируясь только на температуре нагрева, но игнорируя цикл охлаждения.
Для инженеров это означает, что нельзя применять универсальные инструкции к разным партиям материала. Каждая партия листов из RPTFE должна сопровождаться паспортными данными, указывающими точную температуру плавления и рекомендуемые режимы термообработки. Игнорирование этих данных — прямой путь к браку.
Методы сварки RPTFE: технологии и параметры процесса
Сварка является предпочтительным методом соединения деталей из RPTFE, когда требуется полная герметичность и химическая стойкость шва. Поскольку фторопласты являются термопластами, они переходят в вязкотекучее состояние при нагреве выше температуры плавления (для RPTFE это обычно диапазон 320-340°C). В этом состоянии полимерные цепи получают возможность диффундировать друг в друга, образуя монолитное соединение после остывания.
Горячая газовая сварка (экструзионная и ручная)
Этот метод наиболее распространен для монтажа крупногабаритных конструкций, таких как футеровка резервуаров или изготовление трубных систем. Процесс involves использование сварочного экструдера или ручного фена со специальной насадкой. Присадочный пруток из RPTFE подается в зону нагрева, где он плавится и под давлением прижимается к основному материалу.
Ключевые параметры успеха здесь — температура газа, скорость подачи прутка и давление прижима. Температура газа на выходе из сопла должна составлять 380-400°C, чтобы компенсировать потери тепла при контакте с холодным материалом. Однако перегрев выше 400°C недопустим, так как начинается термическая деградация полимера с выделением токсичных фторсодержащих газов. Мы рекомендуем использовать пирометры для постоянного контроля температуры поверхности шва.
Один из наших клиентов столкнулся с проблемой растрескивания швов на баках для хранения серной кислоты. Расследование показало, что оператор использовал слишком высокую скорость сварки, что привело к недостаточному прогреву корня шва. В результате образовались микропустоты, которые стали очагами коррозионного растрескивания под напряжением. После корректировки скорости сварки и введения обязательного визуального контроля каждого слоя проблема была устранена.
Контактная горячая сварка (импульсная и постоянный нагрев)
Для соединения листов из RPTFE толщиной до 5 мм часто применяется контактная сварка. Листы зажимаются между нагревательными элементами, которые расплавляют края, после чего листы сдавливаются. Этот метод обеспечивает высокую производительность и ровный шов, но требует идеальной подготовки кромок. Любая неровность или загрязнение приведут к дефекту соединения.
Важным преимуществом этого метода является возможность автоматизации. Современные сварочные аппараты позволяют задавать точные профили нагрева и давления, что минимизирует влияние человеческого фактора. Однако оборудование для контактной сварки RPTFE должно иметь антипригарное покрытие нагревательных элементов, иначе расплавленный фторопласт будет прилипать к ним, нарушая геометрию шва.
Инфракрасная и лазерная сварка
Это более современные методы, позволяющие осуществлять бесконтактный нагрев. Инфракрасные излучатели обеспечивают быстрый и равномерный нагрев поверхности, что особенно полезно для тонких пленок и листов. Лазерная сварка предлагает высочайшую точность и может использоваться для создания сложных геометрических швов. Однако высокая стоимость оборудования ограничивает их применение массовым производством высокоответственных изделий, таких как компоненты для аэрокосмической отрасли.
При выборе метода сварки необходимо учитывать толщину материала, геометрию изделия и требования к прочности шва. Для большинства промышленных применений, связанных с химической аппаратурой, горячая газовая сварка остается золотым стандартом благодаря своей универсальности и надежности.
Технологии склейки RPTFE: активация поверхности и выбор клея
Когда сварка невозможна из-за геометрии изделия или необходимости соединения с другими материалами (металл, резина, другие пластики), приходится прибегать к склейке. Как уже отмечалось, прямая склейка RPTFE невозможна. Необходима предварительная активация поверхности для повышения ее энергии и создания функциональных групп, способных вступать в химическое взаимодействие с клеем.
Химическая активация (Травление натрием)
Наиболее эффективным промышленным методом является травление раствором натрия в аммиаке или тетрагидрофуране. Этот процесс, известный как “этчинг”, удаляет атомы фтора с поверхностного слоя полимера, оставляя обедненный фтором слой с двойными связями углерода. Поверхность меняет цвет с белого на темно-коричневый или черный, что служит визуальным индикатором успешной активации.
Обработанные таким образом листы из RPTFE можно склеивать обычными эпоксидными или цианоакрилатными клеями. Прочность соединения достигает 70-80% от прочности самого материала. Однако у этого метода есть серьезные недостатки: использование опасных химических реагентов, ограниченный срок годности активированной поверхности (обычно не более 24-48 часов) и необходимость тщательной нейтрализации остатков реагентов.
В условиях производства ООО Чжэцзян Цзясян Фторопласт мы используем строго контролируемые процессы активации для изготовления композитных уплотнений. Например, при создании многослойных диафрагм из перфторэластомера (FFKM) и PTFE, активация позволяет добиться надежного сцепления слоев, предотвращая их расслоение при циклических нагрузках.
Физическая активация (Коронный разряд и Плазма)
Альтернативой химическому травлению является обработка плазмой или коронным разрядом. Эти методы безопаснее для окружающей среды и персонала. Плазменная обработка создает на поверхности микрошероховатости и внедряет полярные функциональные группы. Эффективность этого метода зависит от мощности генератора, времени обработки и состава газовой смеси (воздух, аргон, кислород).
Главное ограничение плазменной активации — глубина проникновения эффекта составляет всего несколько нанометров. Поэтому прочность клеевого соединения будет ниже, чем при химическом травлении. Кроме того, эффект активации со временем деградирует из-за миграции низкомолекулярных фракций полимера на поверхность (“blooming effect”). Склейку необходимо производить немедленно после обработки, желательно в автоматическом режиме.
Использование специализированных клеев
Для склейки активированного RPTFE рекомендуется использовать двухкомпонентные эпоксидные клеи, устойчивые к химическим воздействиям. Цианоакрилаты подходят для быстрого соединения небольших деталей, но они хрупкие и не выдерживают вибрационных нагрузок. Полиуретановые клеи обладают хорошей эластичностью, но могут разрушаться в агрессивных химических средах.
Важно помнить, что клей становится слабым звеном в конструкции. Даже если адгезия к RPTFE идеальна, сам клеевой шов может разрушиться под воздействием температуры или химикатов. Поэтому при проектировании узлов, работающих в экстремальных условиях, следует избегать клеевых соединений там, где возможна сварка.
| Параметр сравнения | Сварка RPTFE | Склейка RPTFE (после активации) |
|---|---|---|
| Прочность соединения | Высокая (до 90-100% от основного материала) | Средняя (50-70% от основного материала) |
| Герметичность | Абсолютная (монолитный шов) | Зависит от качества нанесения клея, возможен риск микропротечек |
| Химическая стойкость | Идентична основному материалу (RPTFE) | Ограничена стойкостью самого клея (часто ниже, чем у RPTFE) |
| Температурная стойкость | До 260°C и выше | Обычно до 150-180°C (зависит от типа клея) |
| Сложность исполнения | Высокая (требуется квалифицированный сварщик) | Средняя (требуется оборудование для активации) |
| Стоимость оборудования | Средняя/Высокая | Высокая (для плазмы/химических ванн) |
Пошаговая инструкция по подготовке и соединению деталей
Ниже приведен подробный алгоритм действий для обеспечения качественного соединения деталей из модифицированного фторопласта. Отклонение от любого из этапов может привести к снижению надежности узла.
- Подготовка поверхности и очистка. Перед любым видом соединения поверхности деталей должны быть абсолютно чистыми. Используйте изопропиловый спирт или ацетон для удаления масел, пыли и технологических смазок. Не используйте хлорсодержащие растворители, так как они могут вызвать растрескивание под напряжением. После очистки поверхность должна высохнуть естественным путем. Обратите внимание: даже отпечатки пальцев могут содержать жиры, достаточные для нарушения адгезии, поэтому работайте в нитриловых перчатках.
- Механическая обработка кромок (для сварки). Если вы планируете сварку, кромки листов должны быть подготовлены соответствующим образом. Для листов толщиной до 3 мм достаточно прямой стыковки. Для более толстых листов необходима V-образная или X-образная разделка кромок под углом 45-60 градусов. Это обеспечивает лучший провар корня шва. Удалите заусенцы и неровности фрезерованием, но не используйте абразивные материалы, которые могут оставить частицы в структуре пластика.
- Активация поверхности (для склейки). Если выбрана склейка, проведите активацию поверхности. При использовании химического травления погрузите детали в раствор на строго определенное время (обычно 1-5 минут, согласно инструкции поставщика реагента). После извлечения тщательно промойте детали в дистиллированной воде и высушите. Поверхность должна приобрести равномерный темный оттенок. Если цвет остался светлым или пятнистым, повторите процедуру. Помните: активированную поверхность нельзя трогать руками.
- Нагрев и соединение. При сварке нагрейте присадочный пруток и основной материал до вязкотекучего состояния. Давите на пруток с умеренным усилием, обеспечивая его вплавление в разделку шва. Движения должны быть плавными и непрерывными. При склейке нанесите тонкий равномерный слой клея на обе активированные поверхности. Выдержите время открытой выдержки (если требуется инструкцией к клею), затем плотно сожмите детали. Используйте струбцины или пресс для обеспечения постоянного давления во время полимеризации клея.
- Контроль качества и охлаждение. После сварки дайте шву остыть медленно, избегая сквозняков и резких перепадов температур. Быстрое охлаждение приведет к внутренним напряжениям. Визуально осмотрите шов: он должен быть однородным, без пор, трещин и непроваров. Для критических узлов рекомендуется проводить ультразвуковой контроль или испытания на герметичность воздухом под давлением. При склейке проверьте отсутствие клеевых потеков и полноту заполнения зазора.
Типичные ошибки и способы их предотвращения
В нашей практике мы выделили несколько наиболее частых ошибок, которые допускают производители при работе с RPTFE. Знание этих “подводных камней” поможет вам избежать брака и финансовых потерь.
Перегрев материала. Многие операторы считают, что “чем горячее, тем лучше”. Это заблуждение. При температуре выше 380-400°C ПТФЭ начинает разлагаться с выделением фтороводорода и других токсичных веществ. Шов становится пористым, хрупким и теряет химическую стойкость. Всегда используйте терморегуляторы с точностью до ±5°C и периодически калибруйте датчики температуры.
Игнорирование усадки. Фторопласты имеют высокий коэффициент термического расширения. При охлаждении сварного шва происходит значительная усадка. Если детали жестко зафиксированы, это приводит к короблению изделия или возникновению внутренних напряжений, которые могут вызвать самопроизвольное растрескивание спустя недели после изготовления. Закладывайте компенсационные зазоры и используйте свободную фиксацию деталей во время остывания.
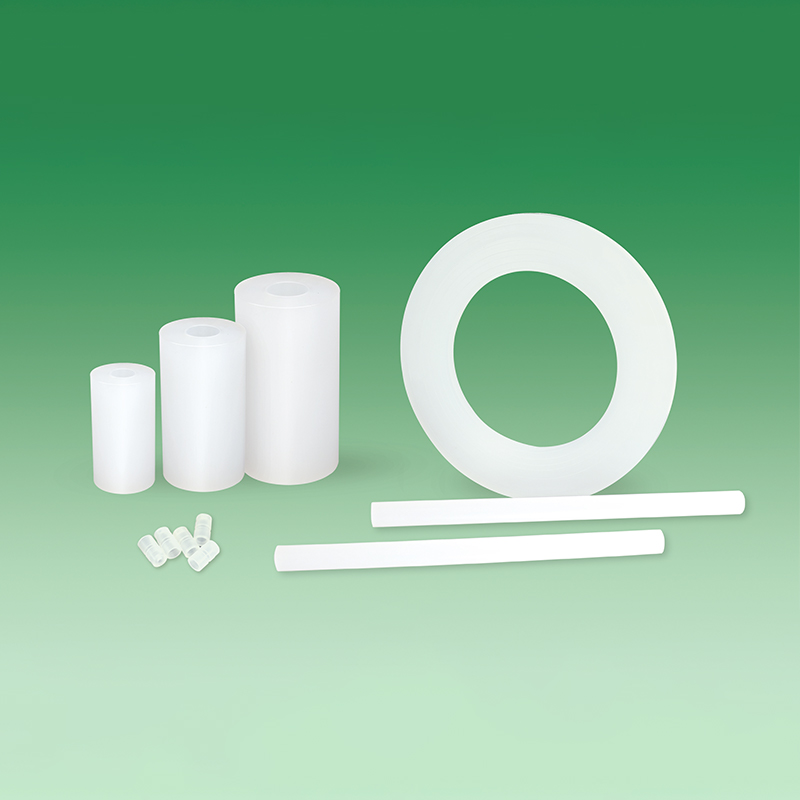
Неправильный выбор присадочного материала. Использование прутков из стандартного ПТФЭ для сварки модифицированного RPTFE недопустимо. Разница в вязкости расплава и температуре плавления приведет к тому, что шов не будет иметь свойств основного материала. Всегда используйте присадочные материалы той же марки и состава, что и основной лист. Компания ООО Чжэцзян Цзясян Фторопласт поставляет комплектующие для сварки, полностью соответствующие спецификациям наших листов, что гарантирует совместимость материалов.
Нарушение сроков хранения активированных деталей. Эффект активации поверхности не вечен. Со временем низкомолекулярные цепи полимера мигрируют на поверхность, блокируя активные центры. Если вы не склеили детали в течение 24-48 часов после активации, процедуру необходимо повторить. Попытка склеить “старую” активацию приведет к отслоению клея при первой же нагрузке.
Применение соединенных конструкций из RPTFE в промышленности
Правильно выполненные соединения из модифицированного фторопласта находят применение в самых требовательных отраслях промышленности. Надежность этих узлов напрямую влияет на безопасность и эффективность производственных процессов.
В химической промышленности листы из RPTFE используются для футеровки реакторов, трубопроводов и емкостей для хранения агрессивных кислот и щелочей. Сварные швы в таких конструкциях должны выдерживать постоянное воздействие концентрированной серной кислоты, хлора или фтористого водорода при повышенных температурах. Здесь недопустимы даже микроскопические дефекты, так как агрессивная среда быстро проникает через них к металлическому корпусу аппарата, вызывая его коррозию и разрушение.
В полупроводниковой промышленности, где требуется сверхвысокая чистота процессов, используются сварные конструкции из RPTFE для транспортировки высокочистых реагентов. Отсутствие клеевых швов исключает риск вымывания компонентов клея в технологическую среду, что могло бы привести к браку целой партии микрочипов. Гладкая поверхность сварного шва также предотвращает накопление бактерий и загрязнений.
В машиностроении и аэрокосмической отрасли соединенные детали из RPTFE применяются в качестве уплотнений, направляющих и подшипников скольжения. Например, в гидравлических системах самолетов уплотнительные элементы из RPTFE работают при высоких давлениях и экстремальных температурах. Качество соединения слоев в композитных уплотнениях определяет срок службы всего узла. Компания ООО Чжэцзян Цзясян Фторопласт специализируется на поставке таких высокоэффективных уплотнительных решений, обеспечивая строгий контроль качества на каждом этапе производства.
Часто задаваемые вопросы
Можно ли сваривать RPTFE с обычным ПТФЭ?
Технически это возможно, так как оба материала относятся к фторопластам, но не рекомендуется для ответственных узлов. У них разные температуры плавления и вязкость расплава. Шов будет неоднородным и может иметь сниженную механическую прочность. Если такое соединение необходимо, используйте специальные переходные присадочные материалы и тщательно контролируйте температуру.
Какой клей лучше всего подходит для RPTFE?
Не существует “лучшего” клея для необработанного RPTFE. Без предварительной активации поверхности ни один клей не обеспечит надежного соединения. После активации (травления или плазмы) хорошо себя показывают двухкомпонентные эпоксидные клеи (например, на основе бисфенола А) и специализированные цианоакрилаты. Для высокотемпературных применений выбирайте клеи с термостойкостью выше 200°C.
Как проверить качество сварного шва?
Первичный контроль — визуальный осмотр на наличие пор, трещин и непроваров. Для более точной оценки используется ультразвуковая дефектоскопия, позволяющая выявить внутренние пустоты. В условиях производства также применяют испытания на изгиб или растяжение контрольных образцов, сваренных в тех же режимах, что и основное изделие.
Безопасна ли сварка RPTFE для оператора?
При соблюдении температурного режима (не выше 380-400°C) сварка безопасна. Однако при перегреве выделяются токсичные газы. Обязательно оборудуйте рабочее место эффективной вытяжной вентиляцией. Используйте средства индивидуальной защиты, включая респираторы с фильтрами для органических газов, если локальная вентиляция недостаточно мощная.
Заключение и рекомендации по выбору поставщика
Соединение деталей из модифицированного фторопласта — это сложный технологический процесс, требующий глубокого понимания свойств материала и строгого соблюдения параметров обработки. Выбор между сваркой и склейкой должен основываться на условиях эксплуатации будущего узла: температуре, химической среде и механических нагрузках. Сварка обеспечивает максимальную надежность и долговечность, тогда как склейка предлагает гибкость в дизайне и возможность соединения разнородных материалов.
Качество исходного материала играет решающую роль. Нестабильность свойств партии листов из RPTFE может свести на нет все усилия по настройке оборудования. Поэтому критически важно работать с проверенными производителями, которые обеспечивают стабильное качество продукции и предоставляют полную техническую документацию.
ООО Чжэцзян Цзясян Фторопласт обладает многолетним опытом производства и поставки изделий из фторопластов для самых требовательных отраслей промышленности. Наши эксперты готовы проконсультировать вас по вопросам выбора материалов, методов обработки и проектирования узлов. Мы предлагаем не просто продукцию, а комплексные решения, подтвержденные сертификатами ISO и международными стандартами качества.
Не рискуйте надежностью вашего оборудования. Свяжитесь с нами сегодня для получения технической консультации и расчета стоимости поставки высококачественных листов из RPTFE и сопутствующих материалов для ваших проектов.