Оптом Завод: RPTFE пруток для токарных работ
2026-08-19
- Оптом Завод: RPTFE пруток для токарных работ — критерии выбора и специфика обработки
- Технические параметры RPTFE: почему это важно для станочников
- Сравнение RPTFE прутка и листов: экономика раскроя
- Режимы резания и типичные ошибки при обработке RPTFE
- Логистика и закупка оптом: на что смотреть в спецификации
- Часто задаваемые вопросы
Оптом Завод: RPTFE пруток для токарных работ — критерии выбора и специфика обработки
Выбор сырья для изготовления прецизионных деталей методом механической обработки требует понимания не только химических свойств материала, но и его реологического поведения при резании. Листы из RPTFE (наполненного политетрафторэтилена) и прутковые заготовки из этого же композита кардинально отличаются от чистого PTFE по структуре кристаллической решетки. В нашей практике работы с тяжелым машиностроением мы неоднократно сталкивались с ситуацией, когда заказчики пытались использовать стандартный фторопласт-4 для высокоскоростной токарной обработки, что приводило к деформации детали из-за накопления тепла и «плытия» материала. Наполненный PTFE (RPTFE) решает эту проблему за счет введения армирующих добавок — стекловолокна, графита или бронзы, которые повышают жесткость матрицы.
Когда вы ищете поставщика, способного обеспечить стабильное качество прутка RPTFE для токарных работ оптом, ключевым фактором становится однородность распределения наполнителя. Неравномерная дисперсия приводит к биению инструмента и быстрому износу режущих кромок. Компания ООО Чжэцзян Цзясян Фторопласт внедрила технологию двойного экструдирования, которая гарантирует равномерную плотность материала по всему сечению прутка. Это критически важно для производителей уплотнительных колец и направляющих втулок, где допуски измеряются сотыми долями миллиметра. Мы рекомендуем обращать внимание не только на цену за килограмм, но и на сертификат соответствия ГОСТ или ISO, подтверждающий процентное содержание наполнителя.
Технические параметры RPTFE: почему это важно для станочников
Механическая обработка фторпластов имеет свою специфику. Чистый PTFE обладает высокой вязкостью и склонностью к налипанию на режущий инструмент. RPTFE, напротив, ведет себя более хрупко и предсказуемо, что позволяет получать чистую стружку и высокую точность поверхности. Однако каждый тип наполнения диктует свои условия резания.
Рассмотрим три основных типа наполнения, которые наиболее востребованы в промышленном секторе:
- RPTFE со стекловолокном (15-25%). Этот материал обладает повышенной жесткостью и устойчивостью к деформации под нагрузкой. При токарной обработке он дает отличную размерную стабильность. Однако стекловолокно является абразивом: оно быстро тупит твердосплавные резцы. Для работы с таким прутком необходимо использовать инструмент с покрытием из нитрида титана (TiN) или алмазным напылением. Скорость резания должна быть снижена на 20-30% по сравнению с чистым PTFE, чтобы избежать перегрева зоны контакта.
- RPTFE с графитом/углеродом (10-25%). Графит улучшает теплопроводность материала, отводя тепло от зоны резания. Это позволяет работать на более высоких скоростях без риска плавления заготовки. Поверхность деталей из графитонаполненного RPTFE получается более гладкой, так как графит действует как внутренняя смазка. Этот тип идеален для изготовления подшипников скольжения, работающих в условиях сухого трения. Важно помнить, что графитовая пыль электропроводна и может загрязнять оборудование, поэтому требуется усиленная система стружкоудаления.
- RPTFE с бронзой (40-60%). Самый тяжелый и жесткий вариант. Бронзнаполненный композит обладает выдающейся износостойкостью и способностью отводить тепло. При механической обработке он ведет себя почти как мягкий металл. Стружка образуется легко, но из-за высокой плотности материала возрастают нагрузки на шпиндель станка. Рекомендуется использовать охлаждающую жидкость (эмульсию), хотя сам материал допускает сухую обработку. Детали из такого прутка используются в гидравлических системах высокого давления.
Важно понимать: выбор типа RPTFE зависит не только от конечного применения детали, но и от возможностей вашего парка станков. Если у вас нет системы подачи СОЖ или мощного привода, работа с бронзовым наполнением может стать проблемой. В таких случаях мы советуем начинать с графитонаполненных марок, которые прощают больше ошибок при настройке режимов резания.
Сравнение RPTFE прутка и листов: экономика раскроя
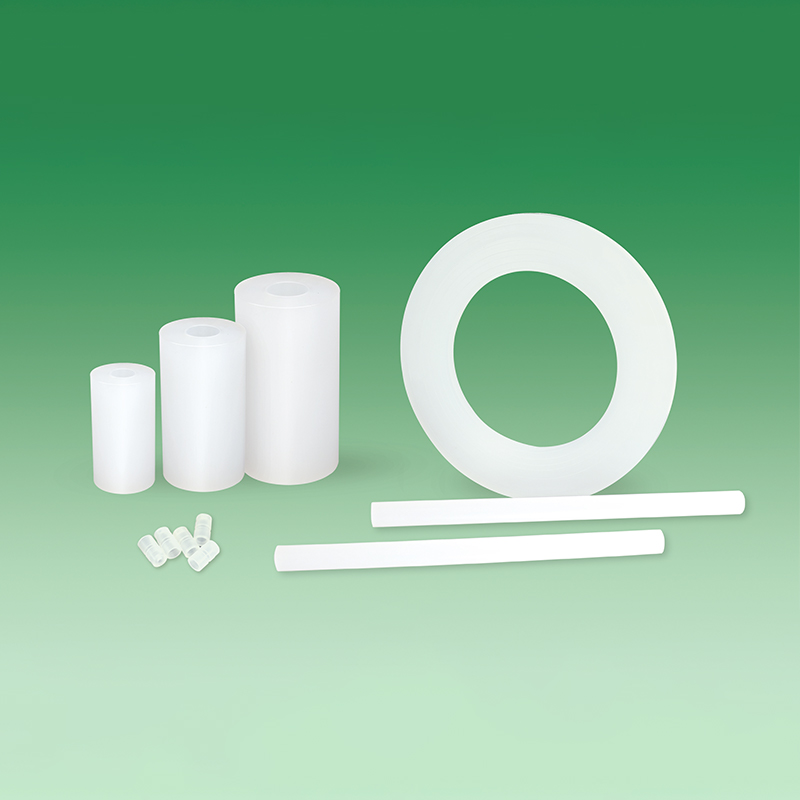
Часто возникает вопрос: что выгоднее покупать — готовые прутки или листы из RPTFE, из которых затем нарезаются заготовки? Ответ зависит от геометрии будущей детали и объема партии. Для массового производства цилиндрических деталей (втулки, кольца, штоки) использование прутка экономически оправдано. Отход материала минимален, а время на закрепление заготовки в патроне сокращается.
Однако, если вам нужны плоские уплотнительные прокладки сложной формы или крупные диафрагмы, использование листов становится неизбежным. Здесь кроется подвох. Листовой RPTFE часто имеет анизотропию свойств: прочность вдоль направления экструзии отличается от прочности поперек. При фрезеровке или лазерной резке это может привести к неравномерной усадке детали после снятия напряжений.
| Параметр | RPTFE Пруток (Экструзия) | RPTFE Лист (Прессование/Каландрование) |
|---|---|---|
| Структурная однородность | Высокая по всему сечению | Может варьироваться от центра к краям |
| Отход материала при токарке | Минимальный (только стружка) | Высокий (вырезание круга из квадрата) |
| Максимальный диаметр | Обычно до 300-400 мм | Не ограничен диаметром, зависит от ширины листа |
| Стоимость подготовки | Низкая (готовая заготовка) | Средняя/Высокая (требуется раскрой) |
| Риск коробления | Низкий | Средний (особенно для тонких листов) |
ООО Чжэцзян Цзясян Фторопласт производит как прутки, так и листы, используя методы изопрессования для листовых материалов, что снижает внутреннее напряжение. Это означает, что наши листы из RPTFE сохраняют геометрическую стабильность лучше, чем дешевые аналоги, произведенные методом быстрого каландрования. Для клиентов, которые занимаются глубокой переработкой, мы предоставляем техническую консультацию по выбору оптимальной формы полуфабриката, чтобы снизить себестоимость готового изделия на 15-20%.
Режимы резания и типичные ошибки при обработке RPTFE
Даже самый качественный материал можно испортить неправильной обработкой. За 15 лет работы в отрасли мы выделили несколько критических ошибок, которые совершают новички при работе с наполненным тефлоном.
- Игнорирование зажимного усилия. RPTFE, особенно со стекловолокном, материал жесткий, но не твердый. Чрезмерное давление трехкулачкового патрона может вызвать эллиптичность заготовки. После снятия детали она «распрямится», и размеры окажутся неверными. Решение: использование разжимных цанг или мягких накладок на кулачки, а также контроль момента затяжки.
- Неправильный угол заточки инструмента. Для чистого PTFE рекомендуются острые углы, но для RPTFE нужен положительный передний угол (5-10 градусов) и обязательная фаска на режущей кромке. Острый инструмент будет выкрашиваться из-за абразивного действия наполнителя. Мы рекомендуем использовать резцы с радиусом при вершине не менее 0.4 мм для получения качественной поверхности.
- Отсутствие учета температурного расширения. Коэффициент линейного теплового расширения у фторпластов в 10 раз выше, чем у стали. Если вы точите деталь «в размер» на горячую, после остывания она станет меньше на несколько десятых миллиметра. Необходимо давать припуск на охлаждение или использовать обдув воздухом непосредственно в зоне резания для стабилизации температуры.
- Скорость подачи слишком высока. Несмотря на то, что RPTFE прочнее чистого PTFE, он все равно остается полимером. Высокая подача приводит к отрыву кусков материала вместо образования стружки, особенно на выходе инструмента из заготовки. Снижение подачи на последних миллиметрах прохода значительно улучшает качество торца.
Соблюдение этих правил позволяет достигать шероховатости поверхности Ra 1.6 и выше без дополнительной полировки. Это критично для уплотнительных поверхностей, где любая царапина может стать каналом утечки рабочей среды.
Логистика и закупка оптом: на что смотреть в спецификации
При формировании заказа на партию прутков или листов важно четко регламентировать требования к упаковке и хранению. Фторопласты чувствительны к механическим повреждениям поверхности. Глубокая царапина на прутке может стать очагом разрушения при последующей эксплуатации детали под давлением.
Мы практикуем индивидуальную упаковку каждого прутка диаметром свыше 50 мм в защитную полиэтиленовую пленку с последующей укладкой в жесткие картонные тубы или деревянные ящики. Это исключает контакт материала с другими грузами при транспортировке. Для листов из RPTFE используется прокладка бумагой между листами, чтобы предотвратить слипание и образование статических зарядов, которые притягивают пыль.
Срок изготовления стандартной партии составляет 10-14 рабочих дней. Для крупных оптовых заказов (от 5 тонн) мы предлагаем гибкую систему скидок и возможность резервирования складских запасов на нашем предприятии в Китае. Вся продукция сопровождается паспортом качества, где указаны не только физические свойства, но и номер партии сырья, что обеспечивает полную прослеживаемость. Это требование особенно актуально для поставщиков в аэрокосмическую и пищевую отрасли, где сертификация каждой единицы продукции является обязательной.
Если вы планируете импортозамещение компонентов европейского производства, наши инженеры готовы провести бесплатный анализ ваших чертежей и предложить аналог из RPTFE, который не уступает по характеристикам, но стоит на 30-40% дешевле. Мы понимаем, что переход на нового поставщика — это риск, поэтому предоставляем образцы для тестовой обработки на вашем оборудовании перед заключением основного контракта.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для прутков RPTFE?
Для стандартных диаметров (до 100 мм) минимальный заказ составляет 50 кг. Для крупногабаритных прутков и специализированных марок с уникальным наполнением MOQ начинается от 200 кг. Это обусловлено настройкой экструзионного оборудования. Однако мы всегда стараемся идти навстречу клиентам и можем объединить ваш заказ с другими текущими производствами, чтобы снизить порог входа.
Можно ли использовать RPTFE в пищевом производстве?
Да, но только определенные марки. Материалы, контактирующие с пищей, должны быть изготовлены из сырья, сертифицированного по стандартам FDA или EU 10/2011. Обычный стеклонаполненный RPTFE может содержать связующие вещества, не допущенные к контакту с пищей. При заказе обязательно уточняйте назначение детали. ООО Чжэцзян Цзясян Фторопласт производит специальные пищевые марки на основе чистого PTFE или с использованием разрешенных наполнителей, и предоставляет соответствующие декларации соответствия.
Как хранить прутки RPTFE перед обработкой?
Хранить заготовки следует в горизонтальном положении на ровных стеллажах, избегая провисания. Длительное хранение в вертикальном положении может привести к искривлению длинных прутков под собственным весом, особенно при повышенных температурах склада. Оптимальная температура хранения — от +15°C до +25°C. Избегайте попадания прямых солнечных лучей, так как УФ-излучение со временем деструктурирует полимерную матрицу, делая материал хрупким.
В чем разница между RPTFE и ePTFE?
Это принципиально разные материалы. RPTFE (Reinforced PTFE) — это композитный материал с добавлением твердых частиц (стекло, бронза) для повышения прочности и износостойкости. Он используется для конструкционных деталей. ePTFE (expanded PTFE) — это вспененный, пористый материал, используемый преимущественно для фильтрации и мембран. ePTFE нельзя обрабатывать на токарном станке как твердое тело, он слишком мягок и порист. Не путайте эти аббревиатуры при заказе.
Готовы обсудить технические детали вашего проекта? Наши специалисты помогут подобрать оптимальную марку материала и рассчитать стоимость партии с учетом логистики до вашего склада. Запросить коммерческое предложение на RPTFE прутки и листы можно прямо сейчас, заполнив форму на сайте или связавшись с нами по указанным контактам. Мы гарантируем оперативный ответ в течение 24 часов и профессиональную техническую поддержку на всех этапах сотрудничества.