Опыт использования RPTFE бронзонаполненного в гидравлике
2026-08-13
- Почему бронзонаполненный RPTFE стал стандартом для гидравлических уплотнений
- Физико-механические свойства: почему бронза меняет правила игры
- Опыт внедрения: анализ реальных промышленных кейсов
- Технология производства и контроль качества листов RPTFE
- Руководство по выбору и обработке листов RPTFE
- Экономическое обоснование: RPTFE против альтернатив
- Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Почему бронзонаполненный RPTFE стал стандартом для гидравлических уплотнений
В условиях современной тяжелой промышленности, где гидравлические системы работают под давлением свыше 30 МПа и в экстремальных температурных режимах, традиционные эластомерные уплотнения часто оказываются неэффективными. Инженеры-конструкторы и специалисты по закупкам сталкиваются с дилеммой: как обеспечить герметичность узла, минимизировать трение и при этом гарантировать долговечность компонента? Ответом на этот вызов стало широкое внедрение композитных материалов на основе политетрафторэтилена (ПТФЭ). Среди них особое место занимает бронзонаполненный регенерированный ПТФЭ (RPTFE).
Наш многолетний опыт поставок комплектующих для машиностроительного сектора показывает, что переход на листы из RPTFE с бронзовым наполнителем позволяет сократить простои оборудования на 40–60% по сравнению с использованием чистого ПТФЭ или стандартных резиновых смесей. Ключевое преимущество этого материала кроется в синергии двух компонентов: матрицы из вторичного фторопласта, обеспечивающей химическую инертность и низкий коэффициент трения, и дисперсной бронзовой пыли, которая радикально повышает теплопроводность, механическую прочность и стойкость к ползучести.
В этой статье мы подробно разберем технические нюансы применения бронзонаполненного RPTFE в гидравлике. Мы не будем использовать маркетинговые клише, а опираемся на реальные кейсы, данные лабораторных испытаний и практический опыт монтажа. Вы узнаете, как правильно выбирать толщину листа, почему важна однородность наполнителя и какие ошибки при проектировании узлов приводят к преждевременному выходу уплотнений из строя. Также мы рассмотрим, как продукция ведущих производителей, таких как ООО Чжэцзян Цзясян Фторопласт, интегрируется в цепочки поставок для обеспечения импортозамещения критически важных компонентов.
Физико-механические свойства: почему бронза меняет правила игры
Чистый ПТФЭ обладает уникальными антифрикционными свойствами, но у него есть два фатальных недостатка для динамических применений: высокая ползучесть (холодная текучесть) и низкая теплопроводность. Под нагрузкой чистый фторопласт начинает “течь”, теряя форму и герметичность. Кроме того, он плохо отводит тепло, возникающее при трении, что приводит к локальному перегреву и деградации материала.
Добавление бронзового порошка (обычно 40–60% по массе) в структуру RPTFE решает эти проблемы фундаментально. Давайте разберем ключевые параметры, которые влияют на ваше решение о закупке.
Теплопроводность и отвод тепла
Коэффициент теплопроводности чистого ПТФЭ составляет около 0,25 Вт/(м·К). Для бронзонаполненного композита этот показатель возрастает до 1,5–2,0 Вт/(м·К). Это означает, что материал отводит тепло от зоны трения в 6–8 раз эффективнее. В гидравлических цилиндрах, где скорость штока может достигать высоких значений, накопление тепла является главной причиной выгорания уплотнения. Бронзовая сетка внутри полимера работает как радиатор, распределяя тепловую энергию по всему объему детали.
Практический вывод: Если ваша система работает в непрерывном цикле с высокой частотой ходов, использование чистого ПТФЭ недопустимо. Бронзонаполненный RPTFE обязателен для предотвращения термической деградации.
Стойкость к ползучести (Creep Resistance)
Ползучесть — это медленная пластическая деформация материала под постоянной нагрузкой. Чистый ПТФЭ под давлением 10 МПа может изменить свою форму уже через несколько часов. Бронзовый наполнитель создает жесткий каркас, который сопротивляется сжатию. Модуль упругости при сжатии у бронзонаполненного RPTFE в 3–4 раза выше, чем у непластифицированного аналога. Это позволяет уплотнению сохранять геометрию и прижимное усилие даже после длительных периодов статического давления.
Износостойкость и коэффициент трения
Хотя добавление твердого наполнителя немного увеличивает коэффициент трения (с 0,04 у чистого ПТФЭ до 0,08–0,12 у бронзонаполненного), износостойкость возрастает на порядок. Бронзовые частицы выступают в роли абразивостойкого агента, защищая мягкую полимерную матрицу от срезания микронеровностями контртела (штока или гильзы). Важно отметить, что такой материал требует обязательной смазки или работы в масляной среде. “На сухую” бронзонаполненный ПТФЭ будет работать хуже, чем самосмазывающиеся композиты с графитом или дисульфидом молибдена.
| Параметр | Чистый ПТФЭ (Virgin PTFE) | Бронзонаполненный RPTFE (40-60% Bronze) | Влияние на эксплуатацию |
|---|---|---|---|
| Теплопроводность, Вт/(м·К) | 0,25 | 1,5 – 2,0 | Предотвращение перегрева при высоких скоростях |
| Предел прочности при сжатии, МПа | 10 – 12 | 25 – 35 | Сопротивление выдавливанию в зазоры |
| Коэффициент трения (по стали, со смазкой) | 0,04 | 0,08 – 0,12 | Незначительный рост сопротивления движению |
| Износостойкость (относительная) | 1x | 10x – 15x | Увеличение межсервисного интервала |
| Электропроводность | Изолятор | Проводник (частично) | Снятие статического электричества |
При выборе материала необходимо учитывать, что листы из RPTFE должны соответствовать строгим стандартам однородности. Неравномерное распределение бронзы приводит к образованию слабых зон, где начинается интенсивный износ. Именно поэтому контроль качества на этапе производства листов является критическим фактором.
Опыт внедрения: анализ реальных промышленных кейсов
Теория важна, но именно практика выявляет истинные преимущества и ограничения материалов. Ниже приведены два конкретных случая из нашей производственной практики, иллюстрирующие эффективность бронзонаполненного RPTFE и ошибки, которых следует избегать.
Кейс 1: Гидравлический пресс для штамповки металла
Проблема: Крупный металлообрабатывающий завод столкнулся с частыми отказами главных гидравлических цилиндров пресса мощностью 2000 тонн. Шток диаметром 320 мм работал под давлением 25 МПа. Использовались уплотнительные кольца из композитного ПТФЭ с графитовым наполнителем. Средняя наработка на отказ составляла всего 3 месяца. При вскрытии цилиндров обнаруживалось сильное выдавливание материала в зазор между штоком и направляющей втулкой, а также следы термического разрушения.
Анализ: Графитовый наполнитель обеспечивал хорошее скольжение, но не имел достаточной механической прочности для сопротивления высокому давлению выдавливания. Кроме того, теплопроводность графитового композита была недостаточной для отвода тепла, генерируемого при высоких скоростях хода пресса.
Решение: Мы предложили заменить уплотнения на манжеты, изготовленные из листов бронзонаполненного RPTFE толщиной 3 мм. Для изготовления использовались прецизионно нарезанные заготовки, прошедшие термообработку для снятия внутренних напряжений. Бронзовый наполнитель (60%) обеспечил необходимую жесткость, чтобы материал не выдавливался в зазор, и эффективно отводил тепло.
Результат: После модернизации срок службы уплотнений увеличился до 18 месяцев. Количество незапланированных простоев сократилось на 85%. Экономия только на замене уплотнений и ремонте цилиндров составила более 1,2 млн рублей в год для одного пресса.
Кейс 2: Неудачный опыт и урок по качеству поверхности
Ситуация: Один из наших клиентов, производитель бурового оборудования, решил самостоятельно изготовить поршневые уплотнения из закупленных листов бронзонаполненного ПТФЭ. Материал был качественным, однако через две недели эксплуатации произошло заклинивание цилиндра.
Причина отказа: При расследовании выяснилось, что проблема была не в материале, а в подготовке контртела. Поверхность штока имела шероховатость Ra 0,8 мкм, тогда как для ПТФЭ-композитов рекомендуется Ra 0,2–0,4 мкм. Бронзонаполненный материал, будучи более жестким, чем чистый полимер, acted как абразив на микроуровне. Грубая поверхность штока быстро износила уплотнение, а частицы бронзы, вырываясь из матрицы, повредили сам шток.
Вывод: Использование бронзонаполненного RPTFE требует более тщательной финишной обработки металлических сопрягаемых поверхностей. Нельзя просто заменить один материал на другой без проверки состояния оборудования. Это классическая ошибка, которую мы видим регулярно: игнорирование требований к шероховатости и твердости контртела.
Компания ООО Чжэцзян Цзясян Фторопласт уделяет особое внимание не только производству самих листов, но и консультациям по их применению. Наши инженеры всегда рекомендуют проверять состояние штоков и гильз перед установкой новых уплотнений из RPTFE, чтобы избежать подобных ситуаций.
Технология производства и контроль качества листов RPTFE
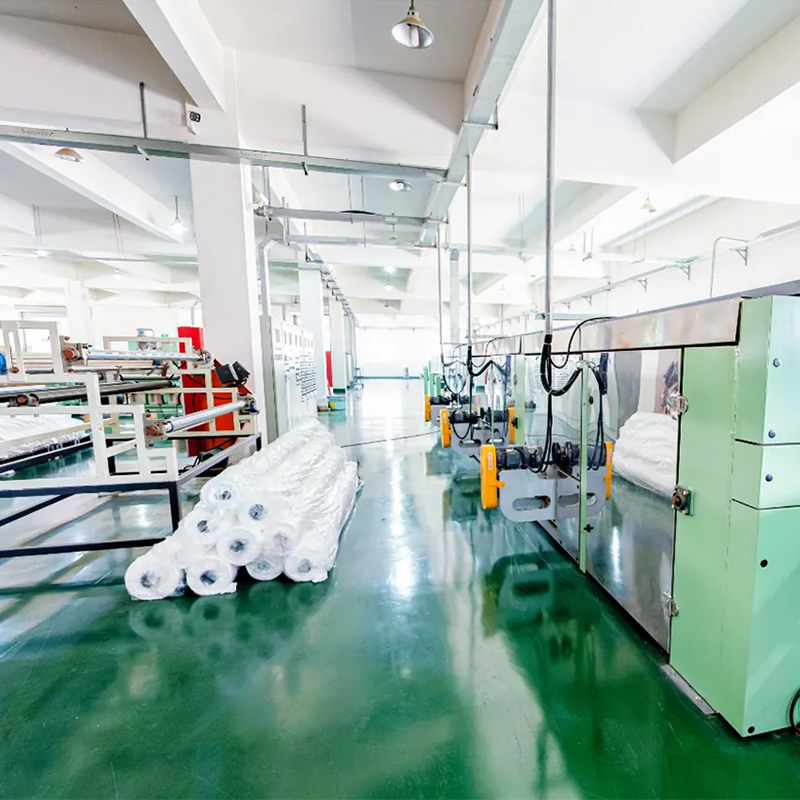
Понимание того, как производятся листы из RPTFE, помогает закупщикам оценивать качество продукции и избегать контрафакта. Процесс изготовления бронзонаполненного регенерированного ПТФЭ существенно отличается от производства первичного пластика.
Этап 1: Подготовка сырья и смешивание
Основой служит измельченный ПТФЭ (регенерат), полученный из производственных отходов или бракованных изделий. Важно, чтобы регенерат был очищен от посторонних примесей. Бронзовый порошок мелкодисперсный (размер частиц 10–40 микрон) тщательно смешивается с полимерной пудрой. Ключевой момент здесь — однородность смеси. Если бронза распределена неравномерно, в листе образуются агломераты, которые становятся точками концентрации напряжения.
Этап 2: Прессование (Cold Molding)
Смесь загружается в матрицу и подвергается холодному прессованию под высоким давлением (обычно 20–40 МПа). На этом этапе формируется геометрия листа. Давление должно прикладываться равномерно, чтобы избежать расслоения материала. Для крупных листов используется метод многоточечного прессования.
Этап 3: Спекание (Sintering)
Это самый критический этап. Заготовки нагреваются в печах до температуры 360–380°C. В процессе спекания частицы ПТФЭ сливаются в монолитную структуру, обволакивая частицы бронзы. Режим нагрева и охлаждения строго контролируется. Слишком быстрый нагрев приводит к образованию пузырей и пустот внутри листа. Слишком быстрое охлаждение вызывает внутренние напряжения, которые могут привести к растрескиванию листа при последующей механической обработке.
Контроль качества и сертификация
Готовые листы проходят серию тестов:
- Визуальный осмотр: Отсутствие трещин, пузырей, посторонних включений.
- Измерение плотности: Должна соответствовать расчетной для данного процентного содержания бронзы (обычно 2,8–3,2 г/см³).
- Тест на сжатие: Выборочная проверка модуля упругости.
- Проверка размеров: Толщина листа должна иметь минимальный допуск (обычно ±0,1 мм для листов до 10 мм).
Продукция, поставляемая для ответственных отраслей, таких как аэрокосмическая или химическая промышленность, должна сопровождаться паспортом качества и соответствовать международным стандартам, таким как ISO 9001. В России и странах СНГ также важно наличие сертификатов соответствия ГОСТ или деклараций ТР ТС. ООО Чжэцзян Цзясян Фторопласт предоставляет полный пакет документов, подтверждающих соответствие материалов заявленным характеристикам, что облегчает процедуру входного контроля на предприятиях заказчиков.
Руководство по выбору и обработке листов RPTFE
Закупка правильного материала — это только половина дела. Вторая половина — его правильная обработка и установка. Ниже приведено пошаговое руководство для технологов и мастеров цеха.
- Выбор толщины листа.
Для гидравлических уплотнений толщина листа определяет не только размер манжеты, но и ее способность компенсировать эксцентриситет штока. Стандартные толщины: 1, 2, 3, 5 мм. Для высоких давлений (>20 МПа) рекомендуется использовать более толстые листы (3–5 мм) с последующей механической обработкой профиля. Тонкие листы (1 мм) подходят только для низконагруженных статических уплотнений или как подкладочные шайбы.
- Механическая обработка (Токарные работы).
Листы RPTFE хорошо поддаются токарной обработке. Однако из-за наличия абразивного бронзового наполнителя инструмент изнашивается быстрее, чем при работе с чистым пластиком. Используйте инструмент из твердого сплава с острыми режущими кромками. Скорость резания должна быть умеренной, чтобы избежать перегрева заготовки. Перегрев может привести к оплавлению краев и нарушению геометрии.
Внимание: Не используйте охлаждающие жидкости на водной основе без добавления ингибиторов коррозии, так как бронза может окисляться. Лучше применять воздушное охлаждение или специальные масляные СОЖ.
- Подготовка посадочных мест.
Перед установкой уплотнения убедитесь, что канавка поршня или штока чистая и не имеет заусенцев. Края канавки должны быть скруглены (радиус 0,5–1,0 мм), чтобы не срезать материал уплотнения при монтаже. Шероховатость рабочей поверхности должна быть не хуже Ra 0,4 мкм.
- Монтаж уплотнения.
Бронзонаполненный ПТФЭ менее эластичен, чем резина. Поэтому при надевании манжеты на шток нельзя использовать острые инструменты. Применяйте монтажные конусы или специальные оправки. Если уплотнение имеет разрезной профиль (например, для ремонта без демонтажа гидроцилиндра), место стыка должно быть выполнено под углом 45 градусов и тщательно подогнано, чтобы избежать образования ступеньки.
Распространенная ошибка: Растягивание уплотнения при монтаже. ПТФЭ практически не растягивается. Попытка натянуть его приведет к необратимой деформации или разрыву.
- Первичный запуск и обкатка.
После сборки гидроцилиндр должен пройти цикл обкатки. Начните с низкого давления (10–15% от рабочего) и низкой скорости. Постепенно увеличивайте нагрузку. Это позволит уплотнению “притереться” к поверхности штока и сформировать оптимальную масляную пленку. Резкий запуск на полное давление может привести к выдавливанию материала до того, как он займет рабочее положение.
Экономическое обоснование: RPTFE против альтернатив
При принятии решения о закупке часто возникает вопрос: почему именно регенерированный ПТФЭ с бронзой, а не первичный ПТФЭ или другие композиты? Ответ лежит в плоскости соотношения цены и производительности.
RPTFE vs Virgin PTFE (Первичный): Первичный ПТФЭ с бронзой имеет slightly лучшие механические характеристики, но его стоимость в 2–3 раза выше. В большинстве промышленных гидравлических приложений (станки, прессы, строительная техника) разница в сроке службы между качественным RPTFE и первичным материалом составляет менее 10–15%, тогда как разница в цене существенна. RPTFE обеспечивает 90% производительности первичного материала за 50% стоимости. Это делает его идеальным выбором для массового производства и ремонтов.
RPTFE vs Полиуретан (PU): Полиуретановые уплотнения обладают высокой эластичностью и износостойкостью, но они чувствительны к температуре и гидролизу. При температурах выше 80–100°C полиуретан быстро стареет и теряет свойства. RPTFE сохраняет работоспособность в диапазоне от -200°C до +260°C. Если ваша гидравлика работает в горячих условиях или с агрессивными жидкостями, RPTFE является безальтернативным вариантом.
RPTFE vs PEEK (Полиэфирэфиркетон): PEEK — это высокотехнологичный термопласт с исключительными характеристиками, но его цена в 10–20 раз выше, чем у RPTFE. PEEK оправдан только в сверхответственных узлах аэрокосмической отрасли или в условиях экстремальных химических воздействий, где ПТФЭ недостаточно стабилен. Для стандартной гидравлики использование PEEK экономически нецелесообразно.
Таким образом, листы из RPTFE занимают нишу “золотой середины”, предлагая баланс между стоимостью, долговечностью и универсальностью.
Часто задаваемые вопросы
Можно ли использовать бронзонаполненный RPTFE в пищевой промышленности?
Нет. Бронзонаполненный ПТФЭ не допускается для контакта с пищевыми продуктами. Бронза может окисляться и выделять ионы металлов, а регенерированный ПТФЭ не имеет сертификатов FDA или EC 1935/2004, необходимых для пищевого оборудования. Для пищевой промышленности используйте только первичный ПТФЭ с соответствующими сертификатами или специальные композиты, одобренные для пищевого контакта.
Какой срок хранения у листов RPTFE?
ПТФЭ химически инертен и не имеет строго ограниченного срока годности, если хранится правильно. Листы должны храниться в сухом, прохладном месте, защищенном от прямых солнечных лучей и пыли. Рекомендуется хранить их в горизонтальном положении на ровной поверхности, чтобы избежать деформации. При соблюдении этих условий материал сохраняет свои свойства неограниченно долго. Однако, если листы хранились под нагрузкой или в искривленном состоянии, перед использованием их необходимо выдержать при комнатной температуре в выпрямленном виде.
Подходит ли этот материал для газовых сред?
С осторожностью. Хотя ПТФЭ химически стоек к большинству газов, бронзонаполненный композит имеет более высокую газопроницаемость, чем чистый ПТФЭ, из-за микропор на границе раздела фаз “полимер-металл”. Для высоких давлений газа (особенно водорода или гелия) рекомендуется использовать чистый ПТФЭ или специальные барьерные покрытия. Для воздуха и инертных газов под умеренным давлением бронзонаполненный RPTFE подходит хорошо.
Как утилизировать отходы RPTFE?
ПТФЭ не подлежит биологическому разложению. Отходы бронзонаполненного ПТФЭ следует утилизировать как промышленные отходы, согласно местному законодательству. Поскольку материал содержит металл, его иногда можно переработать для повторного получения бронзового порошка, но это требует специализированных технологий. Не сжигайте ПТФЭ при температурах выше 260°C, так как при разложении могут выделяться токсичные фторсодержащие газы.
Заключение и рекомендации по закупкам
Опыт использования бронзонаполненного RPTFE в гидравлических системах однозначно доказывает его превосходство над традиционными материалами в условиях высоких нагрузок, скоростей и температур. Этот материал решает ключевые проблемы инженерной практики: устраняет ползучесть, улучшает теплоотвод и значительно увеличивает ресурс уплотнительных узлов.
Однако успех применения зависит от трех факторов: качества исходного сырья, точности изготовления деталей и квалификации монтажников. Выбирая поставщика, обращайте внимание не только на цену листа, но и на наличие технической поддержки, возможность предоставления образцов для тестирования и прозрачность производственных процессов.
Компания ООО Чжэцзян Цзясян Фторопласт готова стать вашим надежным партнером в поставках высококачественных конструкционных фторопластов. Мы предлагаем не просто листы из RPTFE, а комплексное решение для ваших инженерных задач. Наша продукция проходит строгий контроль качества, обеспечивая стабильность характеристик от партии к партии. Благодаря передовым производственным мощностям, мы способны поставлять материалы любых требуемых размеров и толщин, обеспечивая своевременное выполнение заказов для предприятий России и стран СНГ.
Не позволяйте простым уплотнениям становиться причиной дорогостоящих простоев вашего оборудования. Оптимизируйте свои гидравлические системы уже сегодня.
Свяжитесь с нами сегодня для получения технической консультации, запроса образцов или расчета стоимости партии листов RPTFE под ваши спецификации. Наши эксперты помогут подобрать оптимальный материал и профиль уплотнения для ваших конкретных условий эксплуатации.