Технология производства листов RPTFE 3 мм на заводе
2026-08-08
- Почему толщина 3 мм является критическим стандартом для листов RPTFE
- Подготовка сырья: от порошка ПТФЭ к заготовке
- Экструзия и формирование заготовки (Preform)
- Удаление пластификатора и первичное спекание
- Процесс двуосного растяжения: суть технологии RPTFE
- Контроль качества и испытания готовой продукции
- Применение листов RPTFE 3 мм в различных отраслях
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Почему толщина 3 мм является критическим стандартом для листов RPTFE
В промышленном производстве уплотнительных и конструкционных элементов выбор толщины материала часто определяет не только стоимость конечного изделия, но и его надежность в экстремальных условиях. Листы из RPTFE (растянутого политетрафторэтилена) толщиной 3 мм занимают уникальную нишу между тонкими пленками для прокладок и массивными плитами для механической обработки. Эта толщина обеспечивает оптимальный баланс между гибкостью, необходимой для компенсации неровностей фланцев, и структурной целостностью, предотвращающей выдавливание материала под высоким давлением.
Технология производства именно этой размерной группы требует особого контроля на каждом этапе. В отличие от стандартного ПТФЭ, который производится методом прессования и спекания, RPTFE проходит процесс направленного растяжения. Это изменяет молекулярную структуру полимера, создавая микропористую матрицу с высокой ориентацией макромолекул. Результатом становится материал, который сохраняет химическую инертность тефлона, но приобретает повышенную прочность на разрыв и устойчивость к ползучести (cold flow).
Наш опыт показывает, что большинство отказов уплотнений в химической промышленности происходит не из-за коррозии материала, а из-за неправильного выбора толщины или дефектов структуры, возникших при нарушении технологии экструзии и растяжения. Лист толщиной 3 мм должен выдерживать давление до 10 МПа без необратимой деформации, если он произведен с соблюдением всех термокинетических параметров. Именно поэтому понимание производственного цикла важно не только инженерам-технологам, но и специалистам по закупкам, которые оценивают качество продукции поставщика.
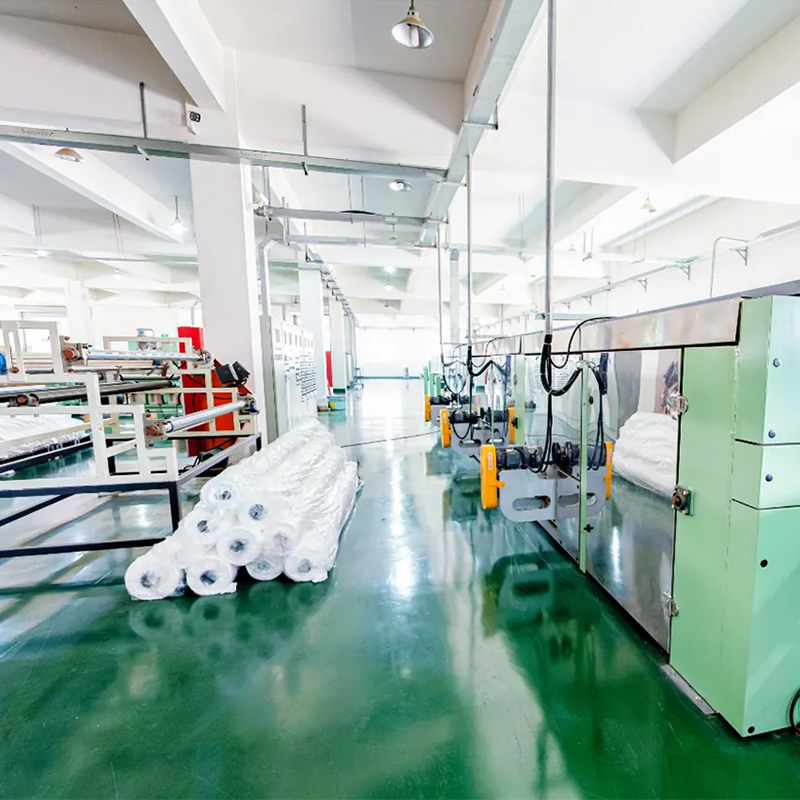
Компания ООО Чжэцзян Цзясян Фторопласт использует запатентованные линии непрерывного растяжения, которые позволяют получать листы RPTFE с предсказуемыми физико-механическими свойствами. Мы контролируем степень растяжения на уровне 300-400%, что гарантирует однородность структуры по всей площади листа шириной до 1500 мм. Это критически важно для крупных фланцевых соединений в нефтегазовой отрасли, где любая неоднородность может привести к утечке агрессивных сред.
Подготовка сырья: от порошка ПТФЭ к заготовке
Качество конечного листа RPTFE начинается с выбора исходного порошка политетрафторэтилена. Не всякий гранулированный или дисперсный ПТФЭ подходит для производства растянутых листов. Для получения материала толщиной 3 мм мы используем суспензионный ПТФЭ со средней молекулярной массой от 3 до 6 миллионов дальтон. Высокая молекулярная масса обеспечивает необходимую вязкость расплава и способность образовывать прочные фибриллы при растяжении.
Процесс начинается с тщательной просушки сырья. Влажность порошка не должна превышать 0,05%. Даже следы влаги при последующем нагреве превращаются в пар, создавая микропузыри в структуре заготовки, которые становятся точками напряжения и приводят к разрыву листа при эксплуатации. Сушка проводится в вакуумных шкафах при температуре 120°C в течение 4-6 часов. Этот этап часто недооценивают мелкие производители, что приводит к появлению скрытых дефектов в готовой продукции.
После сушки порошок смешивается с пластификатором (обычно используется уайт-спирит или изопропиловый спирт) в пропорции примерно 15-20% от массы полимера. Пластификатор необходим для снижения трения между частицами ПТФЭ на этапе формования. Смешивание происходит в промышленных миксерах с контролируемой скоростью вращения лопастей, чтобы избежать преждевременного образования агломератов. Однородность смеси проверяется визуально и путем отбора проб на содержание летучих веществ.
Важным аспектом является чистота помещения. Производство ведется в зонах с контролируемым уровнем запыленности. Попадание посторонних частиц (металлической стружки, пыли, волокон) в сырьевую смесь неизбежно приведет к образованию дефектов в листе. В нашей практике был случай, когда партия листов была бракована из-за микроскопических включений железа, которые катализировали термическое разложение ПТФЭ при высоких температурах эксплуатации. С тех пор мы внедрили магнитные сепараторы на этапе подачи сырья в экструдер.
Подготовленная смесь выдерживается в герметичных контейнерах в течение 24 часов для равномерного распределения пластификатора внутри гранул. Этот процесс, называемый “созреванием”, критически важен для стабильности экструзии. Игнорирование этого этапа приводит к колебаниям толщины стенки заготовки и неравномерной плотности материала.
Экструзия и формирование заготовки (Preform)
Следующий этап — превращение сыпучей смеси в сплошную заготовку. Для листов RPTFE толщиной 3 мм используется метод пастовой экструзии. Смесь загружается в бункер экструдера, где шнек медленно проталкивает ее через фильеру. Ключевое отличие от экструзии твердых пластиков заключается в том, что ПТФЭ не плавится в традиционном понимании внутри экструдера; он формируется под давлением при комнатной или слегка повышенной температуре.
Давление экструзии поддерживается на уровне 10-15 МПа. Слишком низкое давление приводит к рыхлости заготовки, которая рассыпается при снятии давления. Слишком высокое давление вызывает расслоение материала и появление внутренних напряжений, которые невозможно снять при последующем спекании. Скорость выхода заготовки из фильеры строго регламентирована и составляет около 0,5-1,5 метра в минуту для обеспечения однородности.
На выходе из экструдера получается широкая лента или рукав (в зависимости от типа фильеры), которая затем разрезается или раскрывается для получения плоского листа. На этом этапе толщина заготовки значительно превышает конечные 3 мм, так как последующее растяжение уменьшит толщину в несколько раз, одновременно увеличивая длину и ширину. Обычно начальная толщина составляет 10-15 мм.
Контроль геометрии заготовки осуществляется лазерными датчиками в реальном времени. Любое отклонение от заданной ширины или толщины более чем на 5% приводит к автоматической остановке линии и корректировке параметров шнека. Это позволяет минимизировать отходы дорогостоящего сырья. Важно отметить, что заготовка на этом этапе еще не обладает высокими механическими свойствами; она представляет собой губчатую структуру, скрепленную механическим переплетением частиц ПТФЭ.
После экструзии заготовка проходит через валы для калибровки поверхности. Это удаляет крупные неровности и подготавливает материал к следующему критическому этапу — удалению пластификатора. Если пластификатор не удалить полностью, он останется в порах материала и будет выгорать при высоких температурах эксплуатации, вызывая деградацию уплотнения и загрязнение технологической среды.
Удаление пластификатора и первичное спекание
Удаление растворителя (дегазиция) — один из самых энергоемких и ответственных этапов производства. Заготовки помещаются в длинные туннельные печи, где температура постепенно повышается от 80°C до 200°C. Процесс длится от 4 до 8 часов в зависимости от скорости конвейера. Цель состоит в том, чтобы испарить весь пластификатор без кипения, которое могло бы разрушить хрупкую структуру заготовки.
Контроль остаточного содержания растворителя проводится методом газовой хроматографии выборочных образцов. Допустимый предел — менее 0,1%. Наличие остатков растворителя проявляется в виде пузырей на поверхности листа после финального спекания или неприятного запаха при нагреве готового изделия. Для крупных заказчиков, таких как предприятия аэрокосмической отрасли, мы предоставляем протоколы испытаний каждой партии на содержание летучих веществ.
После полного удаления пластификатора заготовка подвергается первичному спеканию. Температура поднимается до 370-380°C, что выше точки плавления кристаллитов ПТФЭ (327°C). При этой температуре частицы полимера спекаются, образуя монолитную структуру. Время выдержки при максимальной температуре составляет около 10-15 минут на каждый миллиметр толщины. Для наших заготовок это означает тщательный контроль температурного профиля по всему объему материала.
Охлаждение после первичного спекания должно быть медленным и контролируемым. Быстрое охлаждение приводит к замораживанию внутренних напряжений и снижению кристалличности материала, что негативно сказывается на его износостойкости. Мы используем многоступенчатые зоны охлаждения, где температура снижается на 20-30°C каждые полчаса. Это обеспечивает формирование оптимальной степени кристалличности (обычно 50-60%), которая балансирует между твердостью и эластичностью.
Результатом этого этапа является плотный лист ПТФЭ, готовый к процессу направленного растяжения. Однако это еще не RPTFE. Это обычный спеченный ПТФЭ, который обладает хорошей химической стойкостью, но склонен к холодной текучести. Превращение его в высокоэффективный уплотнительный материал происходит на следующем этапе.
Процесс двуосного растяжения: суть технологии RPTFE
Именно этап растяжения отличает RPTFE от обычного ПТФЭ и придает ему уникальные свойства. Лист нагревается до температуры чуть ниже точки плавления (около 300-320°C), где полимер переходит в высокоэластичное состояние. Затем специальные захватные устройства тянут лист одновременно в продольном и поперечном направлениях. Коэффициент растяжения может достигать 4-5 раз по каждой оси.
При растяжении аморфные области полимера вытягиваются, образуя тонкие фибриллы, которые соединяют узлы кристаллической структуры. Между этими фибриллами образуются микропоры. Эта структура напоминает губку, но с очень прочными стенками. Микропористость составляет до 70-80% объема материала, что делает RPTFE легким и сжимаемым, но при этом невероятно прочным на разрыв благодаря ориентированным фибриллам.
Для листов толщиной 3 мм контроль синхронности растяжения критичен. Если скорость растяжения в одном направлении превышает другое, возникает анизотропия свойств: лист будет прочным в одном направлении и слабым в другом. В идеале свойства должны быть изотропными, чтобы уплотнение работало одинаково хорошо при любом направлении нагрузки. Наши линии оснащены системами обратной связи, которые регулируют натяжение в реальном времени, компенсируя любые отклонения.
В процессе растяжения толщина листа уменьшается с исходных 10-15 мм до целевых 3 мм. Одновременно увеличивается площадь листа. Этот процесс требует огромных усилий и мощного оборудования. Разрыв листа на этом этапе — частая проблема при нарушении температурного режима. Если материал перегрет, он становится слишком текучим и рвется под собственным весом. Если недогрет — он хрупок и ломается при натяжении.
После растяжения материал подвергается мгновенной термофиксации. Лист быстро охлаждается, чтобы “зафиксировать” новую молекулярную структуру. Без термофиксации материал стремился бы вернуться в исходное состояние (эффект памяти формы), что привело бы к усадке готовых изделий при нагреве. Термофиксация обеспечивает стабильность размеров листов RPTFE при последующей эксплуатации в диапазоне температур от -200°C до +260°C.
Контроль качества и испытания готовой продукции
Готовые листы RPTFE толщиной 3 мм проходят строгий многоуровневый контроль качества. Каждый рулон или лист маркируется уникальным номером партии, позволяющим проследить всю историю производства от сырья до отгрузки. Система менеджмента качества ISO 9001 требует документального подтверждения каждого этапа испытаний.
Первичный визуальный осмотр выявляет поверхностные дефекты: царапины, вкрапления, пузыри, неравномерность толщины. Используются ультразвуковые толщиномеры для построения карты толщины всего листа. Допуск по толщине для листа 3 мм составляет ±0,15 мм. Отклонения beyond этого предела приводят к браку, так как они вызывают неравномерное сжатие во фланцевом соединении.
Лабораторные испытания включают проверку физических и механических свойств:
- Плотность: Измеряется ареометрическим методом. Для RPTFE она обычно составляет 0,6-0,8 г/см³, что значительно ниже плотности сплошного ПТФЭ (2,1-2,3 г/см³).
- Прочность на разрыв: Испытания проводятся на разрывной машине. Минимальное значение для качественного RPTFE толщиной 3 мм должно составлять не менее 15 МПа в обоих направлениях.
- Удлинение при разрыве: Характеризует эластичность материала. Норма — не менее 200%.
- Сжимаемость и восстановление: Ключевой параметр для уплотнений. Лист сжимается под нагрузкой 10 МПа, затем нагрузка снимается. Процент восстановления толщины должен быть не менее 85-90%.
Химическая стойкость проверяется путем погружения образцов в агрессивные среды (серная кислота, гидроксид натрия, органические растворители) при повышенных температурах в течение 24 часов. После экспозиции оценивается изменение массы, объема и механических свойств. RPTFE демонстрирует практически нулевое поглощение и отсутствие изменений свойств, подтверждая свою универсальность.
Мы также проводим тесты на старение, подвергая материалы длительному воздействию высоких температур. Это позволяет прогнозировать срок службы уплотнений. Наши данные показывают, что листы RPTFE сохраняют свои эксплуатационные характеристики более 10 лет в непрерывном режиме при температуре до 200°C. Эти данные подтверждаются независимыми лабораториями и соответствуют международным стандартам, таким как ASTM D4894 и ГОСТ 28768.
Применение листов RPTFE 3 мм в различных отраслях
Листы RPTFE толщиной 3 мм находят применение там, где требуются надежные уплотнения в сложных условиях. В химической промышленности они используются для изготовления прокладок для фланцев трубопроводов, транспортирующих кислоты, щелочи и растворители. Благодаря своей сжимаемости, они компенсируют неровности фланцев и вибрации, предотвращая утечки.
В пищевой и фармацевтической промышленности RPTFE ценится за свою чистоту и отсутствие выделения вредных веществ. Листы используются для создания гигиеничных уплотнений в реакторах, емкостях и трубопроводах. Материал легко очищается и стерилизуется, соответствуя строгим санитарным нормам FDA и EU 10/2011.
В машиностроении листы RPTFE применяются для изготовления направляющих, подшипников скольжения и компенсаторов. Низкий коэффициент трения и самосмазывающиеся свойства обеспечивают долгий срок службы движущихся частей без необходимости дополнительного смазывания. Толщина 3 мм оптимальна для накладок на направляющие станков с ЧПУ.
ООО Чжэцзян Цзясян Фторопласт поставляет листы RPTFE не только в виде рулонов, но и в виде предварительно нарезанных прокладок сложной формы, вырезанных на станках с ЧПУ. Это позволяет нашим клиентам сократить время на производство уплотнений на своих площадках. Мы также предлагаем композитные материалы, где слой RPTFE нанесен на металлическую основу или другую подложку для повышения прочности и теплопроводности.
Особое внимание уделяется упаковке и транспортировке. Листы RPTFE чувствительны к механическим повреждениям при перевозке. Мы используем жесткие картонные трубы и защитную пленку, чтобы предотвратить сминание и загрязнение материала. Каждая партия сопровождается паспортом качества и сертификатом соответствия.
Часто задаваемые вопросы
В чем главное отличие RPTFE от обычного ПТФЭ?
Главное отличие заключается в структуре и свойствах. Обычный ПТФЭ — это монолитный материал с высокой склонностью к холодной текучести (деформации под нагрузкой). RPTFE имеет микропористую фибриллярную структуру, полученную путем растяжения. Это делает его более прочным на разрыв, устойчивым к ползучести и способным восстанавливать форму после сжатия. RPTFE лучше подходит для динамических уплотнений и условий с вибрацией.
Можно ли использовать листы RPTFE 3 мм при температурах выше 260°C?
Нет, длительное воздействие температур выше 260°C не рекомендуется для любого фторопласта, включая RPTFE. При этих температурах начинается термическое разложение полимера с выделением токсичных газов. Кратковременное повышение температуры до 300°C допустимо, но это снижает срок службы материала. Для температур выше 260°C следует рассмотреть другие материалы, такие как перфторэластомеры (FFKM), хотя они значительно дороже.
Какой срок хранения у листов RPTFE?
При правильных условиях хранения (в оригинальной упаковке, в сухом, прохладном месте, вдали от прямых солнечных лучей и источников тепла) срок хранения листов RPTFE не ограничен. ПТФЭ химически инертен и не стареет со временем. Однако рекомендуется использовать материал в течение 5 лет с даты производства для гарантии сохранения оптимальных физических свойств, особенно если упаковка была нарушена.
Как правильно хранить листы RPTFE?
Листы следует хранить в горизонтальном положении на ровной поверхности или в вертикальном положении в рулонах. Нельзя ставить на них тяжелые предметы, чтобы избежать необратимой деформации. Температура хранения должна быть в диапазоне от -10°C до +30°C. Влажность не должна превышать 70%. Избегайте контакта с острыми предметами и абразивными поверхностями.
Подходит ли RPTFE для пищевых применений?
Да, RPTFE соответствует требованиям FDA (США) и регламенту ЕС 10/2011 для контакта с пищевыми продуктами. Он нетоксичен, не имеет вкуса и запаха, не выделяет вредных веществ. Однако важно убедиться, что при производстве не использовались запрещенные добавки или смазки. Наша компания предоставляет сертификаты соответствия для пищевых применений по запросу.
Заключение и рекомендации по выбору поставщика
Производство листов RPTFE толщиной 3 мм — это сложный технологический процесс, требующий точного контроля на каждом этапе: от подготовки сырья до финального растяжения. Качество конечного продукта напрямую зависит от соблюдения температурных режимов, скорости растяжения и чистоты производства. Выбор надежного поставщика, такого как ООО Чжэцзян Цзясян Фторопласт, гарантирует получение материала с предсказуемыми свойствами и долгим сроком службы.
При закупке листов RPTFE обращайте внимание не только на цену, но и на наличие сертификатов качества, протоколов испытаний и репутацию производителя. Дешевый материал часто имеет скрытые дефекты, которые проявляются только в процессе эксплуатации, приводя к авариям и простоям. Инвестиции в качественные уплотнительные материалы окупаются за счет снижения рисков утечек и увеличения межремонтных интервалов.
Если вам требуются листы RPTFE 3 мм для ваших проектов, свяжитесь с нашими техническими специалистами для консультации по выбору материала и оформлению заказа. Мы готовы предоставить образцы для тестирования и разработать индивидуальные решения для ваших задач. Свяжитесь с нами сегодня для получения коммерческого предложения и технической документации.